


Un cuadro eléctrico industrial es uno de esos elementos que pasan completamente desapercibidos para la mayoría de las personas. Sin embargo, están presentes en prácticamente cualquier instalación moderna: desde una fábrica de automoción hasta una estación depuradora, una planta de tratamiento de agua o un sistema de climatización de grandes edificios. Su función va mucho más allá de repartir electricidad; son el auténtico centro neurálgico desde el que se controla, protege y automatiza el funcionamiento de una instalación.
La situación adquiere una complejidad especial cuando hablamos de un cuadro eléctrico industrial destinado a controlar un grupo de bombeo. En estos casos, no suele fabricarse como un producto completamente estandarizado, sino que se diseña y se monta teniendo en cuenta la potencia de las bombas, el número de motores, el sistema de control, las condiciones ambientales y las necesidades de supervisión de cada instalación.

Su fabricación combina ingeniería eléctrica, montaje mecánico, cableado, programación y pruebas. En talleres especializados, muchas operaciones se realizan manualmente, aunque los fabricantes con mayor volumen de producción pueden utilizar herramientas de mecanizado, punzonadoras, corte por láser, sistemas automáticos de corte de cable y equipos de etiquetado.
Paso a paso del proceso completo de fabricación de un cuadro eléctrico industrial para controlar un grupo de bombeo de agua potable
En este artículo vamos a recorrer el proceso de fabricación de un cuadro eléctrico destinado a controlar un grupo de bombeo de agua potable. Este tipo de equipos se utilizan para garantizar que el agua llegue con la presión adecuada a viviendas, industrias o infraestructuras públicas, adaptando continuamente el funcionamiento de las bombas a la demanda real de consumo.
Para conseguirlo, el cuadro integra elementos como interruptores automáticos, contactores, relés de protección, un PLC (Controlador Lógico Programable), variadores de frecuencia y numerosos sensores encargados de supervisar parámetros como la presión, el nivel de agua o el estado de los motores.
Aunque el usuario únicamente percibe que al abrir un grifo sale agua con normalidad, detrás de ese gesto cotidiano existe una compleja instalación donde cada componente debe funcionar con absoluta precisión. Y esa precisión comienza mucho antes de conectar el primer cable: empieza durante la fabricación mecánica del propio cuadro.
Cada perforación, cada avellanado y cada superficie mecanizada determinarán posteriormente la facilidad de montaje, el orden del cableado, la disipación térmica de los componentes y, en definitiva, la fiabilidad de toda la instalación durante años de funcionamiento.
Veamos cómo se construye.
Fase1: Diseño, marcado y preparación de la envolvente antes del mecanizado
Todo comienza sobre la mesa de diseño. Antes de tocar una sola herramienta es necesario estudiar la distribución interior del cuadro eléctrico. El fabricante determina dónde se instalarán los carriles DIN, las canaletas para el cableado, los variadores de frecuencia, el PLC, las protecciones eléctricas y los distintos elementos auxiliares.
Esta fase resulta crítica porque una mala planificación puede dificultar enormemente el mantenimiento futuro o incluso provocar problemas de temperatura dentro del armario. Por ello, cada componente se sitúa buscando un equilibrio entre accesibilidad, refrigeración y facilidad de cableado.
Una vez definida la distribución, llega el momento de trasladar todas esas medidas a la placa metálica de montaje y a la envolvente.
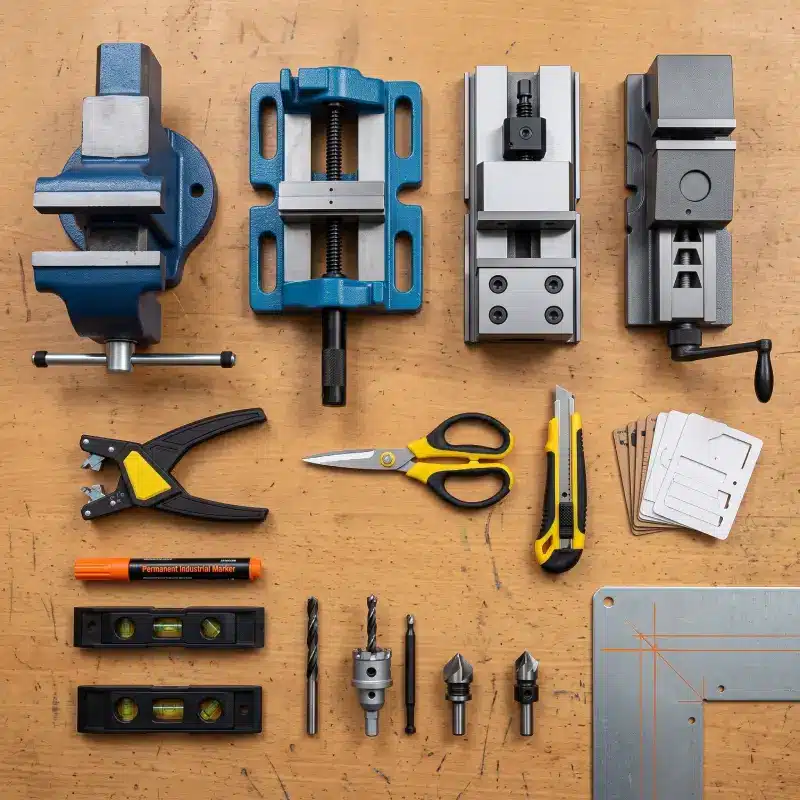
Aquí entra en juego el marcador industrial Pica Visor Permanente, una herramienta muy utilizada en talleres de fabricación metálica gracias a su excelente visibilidad sobre acero galvanizado, aluminio, acero inoxidable o superficies pintadas. Con él se señalan los centros de taladrado, las líneas de corte, la posición de las canaletas y los puntos donde posteriormente se fijarán los distintos dispositivos.
Aunque pueda parecer una operación sencilla, el marcado constituye uno de los pasos más importantes del proceso. Un error de apenas unos milímetros puede impedir posteriormente instalar un carril DIN completo o provocar interferencias entre varios componentes eléctricos.
Para facilitar el trabajo, también suelen prepararse plantillas auxiliares fabricadas en cartón técnico, plástico o láminas de material sintético. Estas plantillas permiten comprobar distribuciones antes de mecanizar definitivamente la placa metálica.

Su fabricación resulta rápida utilizando un cúter OLFA con bloqueo automático, cuya hoja proporciona cortes muy precisos y seguros. Para proteger tanto la superficie de trabajo como el filo de la cuchilla, se emplea una plancha de corte OLFA autorreparable, especialmente diseñada para absorber el impacto del corte sin deteriorarse ni deformar la hoja.


Cuando las plantillas requieren recortes curvos o pequeñas modificaciones, las tijeras profesionales multiusos OLFA permiten obtener acabados limpios incluso sobre materiales plásticos más resistentes.
Antes de comenzar el mecanizado se comprueba el estado de la envolvente, la placa de montaje y los accesorios suministrados. La precisión del trabajo depende principalmente de utilizar correctamente los planos, las cotas y las referencias de montaje, además de sujetar firmemente la pieza durante las operaciones de corte y taladrado. Un nivel de burbujas magnético SOLA puede resultar útil para trabajar cómodamente, pero no sustituye a una plantilla, un sistema de referencias o una medición adecuada.


Este control previo evita desviaciones acumuladas durante el taladrado y facilita posteriormente el alineamiento de carriles, canaletas y componentes.
Una vez terminado el marcado, cada línea dibujada sobre la placa representa una futura operación de mecanizado. Lo que todavía parece únicamente un conjunto de trazos acabará convirtiéndose en el soporte sobre el que descansará toda la inteligencia del sistema de automatización.
Fase 2: Taladrado, fresado y mecanizado de precisión de la placa de montaje
Con toda la preparación terminada, comienza la fase donde la precisión mecánica adquiere el máximo protagonismo.
La primera decisión consiste en elegir el sistema de sujeción más adecuado para cada operación. La estabilidad de la pieza determinará directamente la calidad del mecanizado y la vida útil de las herramientas de corte.
Para pequeños ajustes manuales o trabajos puntuales, suele utilizarse un tornillo de banco Castillo de 150 mm, cuya robusta construcción permite inmovilizar perfiles, soportes o pequeñas piezas auxiliares mientras se realizan operaciones de desbarbado o mecanizado ligero.
Cuando llega el momento de perforar la placa de montaje mediante un taladro de columna, la elección habitual es una mordaza para taladros Eco Pro de tres posiciones. Su diseño facilita adaptar rápidamente diferentes tamaños de pieza manteniendo una fijación suficientemente rígida para la mayoría de operaciones habituales.


Sin embargo, cuando el trabajo exige cambios continuos entre distintas piezas, resulta especialmente práctica una mordaza mecánica Bison de fijación rápida, que reduce considerablemente los tiempos de preparación sin sacrificar estabilidad.
Las operaciones más críticas recaen sobre la mordaza mecánica modular Bison de alta precisión, especialmente indicada para mecanizados donde las tolerancias son muy reducidas. Gracias a su excelente paralelismo y capacidad de repetición, permite mantener perfectamente posicionadas las piezas durante fresados y perforaciones de gran precisión.


Con la pieza correctamente inmovilizada comienza el mecanizado.
Los primeros orificios destinados a tornillería de precisión pueden realizarse utilizando una broca bidiametral HSS-E con recubrimiento AlCrN-X, especialmente diseñada para obtener diámetros muy precisos y un excelente acabado superficial incluso sobre aceros de elevada resistencia.
Posteriormente, se mecanizan las entradas para pulsadores, prensaestopas o conectores mediante una corona fresa con punta de metal duro, capaz de producir grandes perforaciones con rapidez y un elevado nivel de precisión. Una vez terminado el corte, el núcleo metálico resultante se extrae fácilmente utilizando el correspondiente punzón expulsor para fresa hueca, evitando golpes innecesarios sobre la herramienta.


Las perforaciones destinadas a alojar tornillos de cabeza avellanada se terminan mediante un avellanador HSS-Co de 90°, que elimina rebabas y genera un asiento limpio para la tornillería.
Cuando el diseño requiere alojar tornillos Allen completamente enrasados con la superficie, entra en acción el avellanador para asientos Allen DIN 373, una herramienta específica que mecaniza el alojamiento cilíndrico con la profundidad exacta para que la cabeza del tornillo quede perfectamente integrada.


Finalmente, algunos rebajes, ranuras o pequeñas modificaciones de contorno se realizan mediante una fresa de contornear de metal duro de dos labios, capaz de ofrecer un excelente acabado incluso en operaciones de mecanizado relativamente exigentes.

Al finalizar esta etapa, la envolvente y la placa de montaje han dejado de ser simples piezas metálicas para convertirse en la base estructural de un sistema que, una vez cableado y programado, será capaz de controlar automáticamente el suministro de agua de una instalación durante miles de horas de funcionamiento continuo.
Fase 3: Cableado, pruebas y puesta en servicio del cuadro eléctrico industrial
Una vez finalizado el mecanizado del armario y fijados todos los componentes sobre la placa de montaje, comienza una de las fases más delicadas de toda la fabricación: el cableado eléctrico. Es precisamente en este punto donde un conjunto de piezas metálicas se transforma en un auténtico sistema de control capaz de gobernar una instalación industrial de forma segura, eficiente y completamente automatizada.
Del mecanizado al cableado: cuando cada conexión importa.
Aunque desde el exterior pueda parecer que únicamente se trata de unir cables entre sí, la realidad es muy diferente. Cada conductor tiene una función concreta, un recorrido determinado y una sección calculada para soportar la intensidad prevista sin producir caídas de tensión ni sobrecalentamientos.
Antes incluso de empezar a cortar el cable, el electricista industrial estudia el esquema eléctrico desarrollado durante la fase de ingeniería. Dicho plano establece la posición de cada componente, identifica todos los bornes y define absolutamente todas las conexiones del cuadro.
El cable se suministra normalmente en bobinas y debe prepararse a medida. Para ello resulta imprescindible utilizar herramientas específicas que permitan trabajar con rapidez sin comprometer la calidad del aislamiento.
El Alicate pelacables Jokari 6-16 mm² permite retirar el aislamiento exterior sin dañar los hilos conductores interiores, algo fundamental cuando se trabaja con cables de potencia destinados a alimentar motores, variadores o líneas principales.

En determinados cables especiales, especialmente aquellos con diámetros variables, el Kit de limitadores de fuerza y altura para pelacables Allrounder y Uni-Plus garantiza que el corte del aislamiento siempre tenga la profundidad adecuada. De este modo se evita marcar accidentalmente el cobre, un pequeño defecto que con el tiempo podría convertirse en un punto de calentamiento o incluso provocar la rotura del conductor.
Durante esta fase también resulta habitual utilizar las abrazaderas para cable Jokari System 4-70, que mantienen ordenados los conductores mientras se preparan los distintos mazos de cables antes de introducirlos en las canaletas del cuadro.


El orden del cableado no responde únicamente a una cuestión estética.
Un cuadro industrial correctamente cableado facilita enormemente las futuras labores de mantenimiento. Cuando cada conductor sigue recorridos limpios, paralelos y perfectamente identificados, cualquier técnico puede localizar una avería en cuestión de minutos, reduciendo considerablemente el tiempo de parada de una instalación.
Los conductores se introducen cuidadosamente por las canaletas, respetando radios mínimos de curvatura y evitando cruces innecesarios entre líneas de potencia y señales de control, reduciendo así posibles interferencias electromagnéticas.
Cada extremo del cable recibe posteriormente su terminal correspondiente mediante herramientas de crimpar específicas, obteniendo una unión mecánica sólida y eléctricamente perfecta.
Cuando todo el cableado está instalado, comienza una segunda tarea igual de importante: la identificación.
Aquí vuelve a entrar en escena el Marcador Industrial Pica Visor Permanente Rojo. Gracias a su elevada resistencia frente al roce, la humedad y los productos químicos, permite marcar referencias temporales durante el montaje, identificar tubos, señalar modificaciones o destacar elementos pendientes de revisión sin que la tinta desaparezca durante el proceso de fabricación.

En muchos talleres también se emplea para identificar conductores provisionales durante el montaje antes de colocar el etiquetado definitivo mediante impresoras industriales.
Una vez terminadas todas las conexiones interiores, llega el momento de preparar los cables que comunicarán el cuadro con la maquinaria instalada en la planta.
Si el armario va destinado, por ejemplo, al control de un grupo de bombeo de agua potable como el descrito anteriormente, desde él partirán los cables hacia los motores eléctricos, sensores de presión, sondas de nivel, válvulas motorizadas, caudalímetros y elementos auxiliares repartidos por toda la instalación.
Cada uno de ellos deberá conectarse exactamente donde indican los planos eléctricos.
Un único conductor conectado en un borne incorrecto puede impedir el funcionamiento completo del sistema.
Por ese motivo, antes de alimentar el cuadro por primera vez, todos los circuitos son comprobados uno a uno mediante equipos de medida y protocolos de verificación muy rigurosos.
Verificaciones finales, instalación y puesta en marcha del cuadro eléctrico industrial
Superado el montaje eléctrico, comienza la última gran fase del proceso de fabricación: las pruebas funcionales.
Antes de aplicar tensión, el cuadro se inspecciona visualmente buscando cualquier detalle que pudiera comprometer su seguridad: Tornillos insuficientemente apretados, cables mal guiados, terminales deteriorados o posibles restos metálicos procedentes del mecanizado.
Antes de alimentar el cuadro se realiza una inspección visual y una verificación individual. Según el diseño y la normativa aplicable, pueden comprobarse la continuidad de los circuitos de protección, el aislamiento o comportamiento dieléctrico de los circuitos, la correspondencia con los esquemas, el apriete de las conexiones, el funcionamiento mecánico y la correcta identificación de los componentes.
Estas pruebas forman parte del control de calidad del conjunto y deben quedar registradas en la documentación del cuadro. La verificación exacta depende del tipo de armario, sus tensiones, la potencia instalada, la norma aplicable y las instrucciones del proyecto.
Una vez validadas las comprobaciones eléctricas llega el momento más esperado: la alimentación inicial. En este instante se energizan progresivamente las distintas partes del cuadro mientras los técnicos verifican que cada magnetotérmico, diferencial, contactor, relé, PLC, fuente de alimentación y variador de frecuencia responde exactamente como fue diseñado.
En un cuadro para estaciones de bombeo de agua potable también se simulan diferentes condiciones reales de funcionamiento, y se hacen las siguientes comprobaciones:
- Las bombas arrancan automáticamente cuando disminuye la presión de la red, y alternan su funcionamiento para repartir las horas de trabajo.
- Entra en servicio la bomba de reserva cuando una de las principales presenta una avería.
- Los variadores mantienen constante la presión modificando la velocidad de giro de los motores.
- Todas las alarmas aparecen correctamente en la pantalla HMI y, si existe comunicación remota mediante Ethernet, GSM o Modbus, también en el sistema SCADA del cliente.
Cada una de estas pruebas queda registrada documentalmente.
En la industria moderna, prácticamente ningún cuadro eléctrico abandona el taller sin un protocolo completo de ensayos donde aparecen reflejados todos los resultados obtenidos.
Una vez superada esta fase, el armario está preparado para su instalación definitiva.
Dependiendo del proyecto, podrá fijarse sobre pared, sobre bancada metálica o directamente sobre un zócalo de hormigón.
En determinadas instalaciones industriales también puede ser necesario realizar pequeños ajustes estructurales.
La Barra desencofrar BlackGiant facilita mover ligeramente bancadas, separar elementos metálicos o corregir alineaciones antes del anclaje definitivo, mientras que el Mallo antirrebote Halder Supercraft y la Maza de nylon Halder Simplex permiten realizar correcciones de posicionamiento sin dañar la pintura ni deformar la envolvente del armario.


Con el cuadro completamente fijado se conectan finalmente todas las líneas exteriores de alimentación y control.
Tras una última verificación comienza la puesta en marcha definitiva de la instalación.
Ingeniería, mecanizado de precisión, herramientas profesionales y montaje de máximo rigor técnico
A partir de ese momento, el cuadro eléctrico pasa a convertirse en el auténtico centro neurálgico del sistema industrial, ya que controla motores, procesa señales, gestiona alarmas, protege equipos de elevado valor económico, reduce el consumo energético gracias a la regulación mediante variadores de frecuencia, y permite supervisar toda la instalación tanto desde la propia pantalla HMI como desde un sistema SCADA remoto.
Todo ello es posible gracias a una combinación de ingeniería, mecanizado de precisión, herramientas profesionales, y un montaje ejecutado con el máximo rigor técnico.
Detrás de un cuadro eléctrico aparentemente sencillo existe un proceso de fabricación extraordinariamente meticuloso en el que intervienen decenas de operaciones diferentes, y herramientas especializadas como las que hemos recorrido a lo largo de este artículo.
Cada perforación, cada avellanado, cada mecanizado, cada conductor y cada tornillo cumplen una misión concreta.
Porque, en la industria, la fiabilidad no depende de un único componente excepcional, sino de la suma de cientos de pequeños detalles ejecutados correctamente.
Y es precisamente esa filosofía de precisión, calidad y trabajo bien hecho la que convierte un cuadro eléctrico industrial en una solución capaz de funcionar durante años de forma segura, eficiente y prácticamente ininterrumpida.
Documentación de apoyo:
· tablourielectrice.com: Electrical Panel for Drinking Water Pumping Groups.


