Quienes nos dedicamos al suministro industrial de herramientas de corte para mecanizado vemos el mismo error una y otra vez: Alguien abre el catálogo, compra la broca más barata que encaje en el diámetro, y descubre tres semanas después que fallaba en el CNC porque, en el momento de elegir, nadie evaluó el material, el volumen, la máquina… ni la sujeción ni la refrigeración.
Una decisión acertada requiere responder dos preguntas en orden: primero, qué familia de herramienta pide la combinación de material, volumen y máquina; segundo, qué longitud y recubrimiento necesita la pieza concreta que vas a mecanizar. Saltarse el primer paso lleva a comprar por precio en vez de por necesidad; saltarse el segundo acaba en paradas de máquina, tolerancias fuera de rango y lotes enteros para reprocesar.
Esta guía está dividida en dos bloques secuenciales, y el orden no es casual. El Bloque 1 resuelve la tríada inicial (material, volumen, máquina) y explica por qué esa combinación empuja casi siempre hacia HSS-E con cobalto o hacia metal duro con recubrimiento TiAlN.
El Bloque 2 entra en la longitud de la broca (3xD, 5xD), los recubrimientos especializados (DLC, AlCrN) y la refrigeración interna, que es lo que decide si la herramienta aguanta el lote completo o falla a mitad de turno.
El orden importa, ya que no tiene sentido hablar de 3xD vs 5xD si antes no has decidido si tu CNC necesita metal duro o HSS-E. Y no tiene sentido elegir recubrimiento si no sabes qué longitud exige la geometría de tu pieza. Sigue los dos bloques en secuencia y tendrás un criterio sólido para especificar la broca que realmente necesita tu producción, no la que el proveedor tiene en stock esta semana.
La tríada que abre la decisión
Antes de pedir una referencia al proveedor, conviene mirar tres cosas a la vez:
- El material que va a perforarse.
- El volumen de piezas previsto.
- Y la máquina donde va montada la broca.
Esa tríada (material, volumen, máquina) decide casi todo lo demás, y quien la salta suele acabar comprando por catálogo en vez de por necesidad real.
Qué aporta cada factor de la triada
El material marca el punto de partida, ya que no es lo mismo un acero al carbono de mecanizado fácil que un inoxidable austenítico que endurece por deformación con cada pasada. El volumen entra después: una serie corta admite una solución modesta, pero una producción continua en el CNC exige una herramienta pensada para aguantar horas sin perder filo. Y la máquina cierra el círculo, porque no ofrece las mismas condiciones un centro con refrigeración a presión que un taladro de sobremesa girando a mano.
Esta guía técnica sobre brocas que rinden mejor al perforar metal ya realiza un recorrido sobre materiales y geometrías disponibles. Aquí no repetimos ese recorrido, sino que aplicamos la tríada a un caso concreto: El de la broca que trabaja dentro de un CNC de producción, para explicar por qué esa combinación empuja casi siempre hacia una familia determinada.
Cuando el volumen pide Metal Duro
Cuando el volumen sube y la máquina es un CNC con refrigeración interna disponible, la tríada se resuelve casi sola. El material duro combinado con series largas castiga la herramienta con calor sostenido. Por otro lado, el acero rápido convencional pierde filo mucho antes de completar el lote. Por eso, en ese escenario, la broca de metal duro con recubrimiento TiAlN pasa de ser una opción premium a ser la respuesta lógica.
El TiAlN reduce la fricción en el filo y soporta temperaturas de corte que dejarían fuera de juego a un HSS estándar. Combinado con canales de refrigeración interna (como los que monta esta broca UNI de metal duro con canal de refrigeración), el refrigerante llega directamente al punto de corte, evacúa la viruta con más eficacia y estira la vida útil de la herramienta en producciones largas.
Límites de temperatura por material y recubrimiento:
- HSS convencional (M2): pierde dureza a partir de 600°C.
- HSS-E con 5% cobalto (M35): mantiene dureza hasta 600-650°C (mejora marginal frente al M2).
- HSS-E con 8% cobalto (M42): llega hasta 650-700°C en servicio intermitente.
- TiAlN: tolera hasta 800°C antes de oxidación; temperatura de trabajo continua recomendada: 700-800°C.[pmc.ncbi.nlm.nih.gov]
- Metal duro (carburo): mantiene dureza hasta 900-1000°C.
Fabricantes como Seco Tools recogen la misma lógica en su gama de brocas de metal duro, pensada para mecanizado en serie.
Esta guía sobre la mejor broca para taladrar acero inoxidable profundiza en cómo se comporta el TiAlN frente a materiales especialmente exigentes; aquí basta con la idea central: volumen alto más máquina estable es, casi siempre, sinónimo de metal duro con recubrimiento.
Cuando la columna no es el CNC
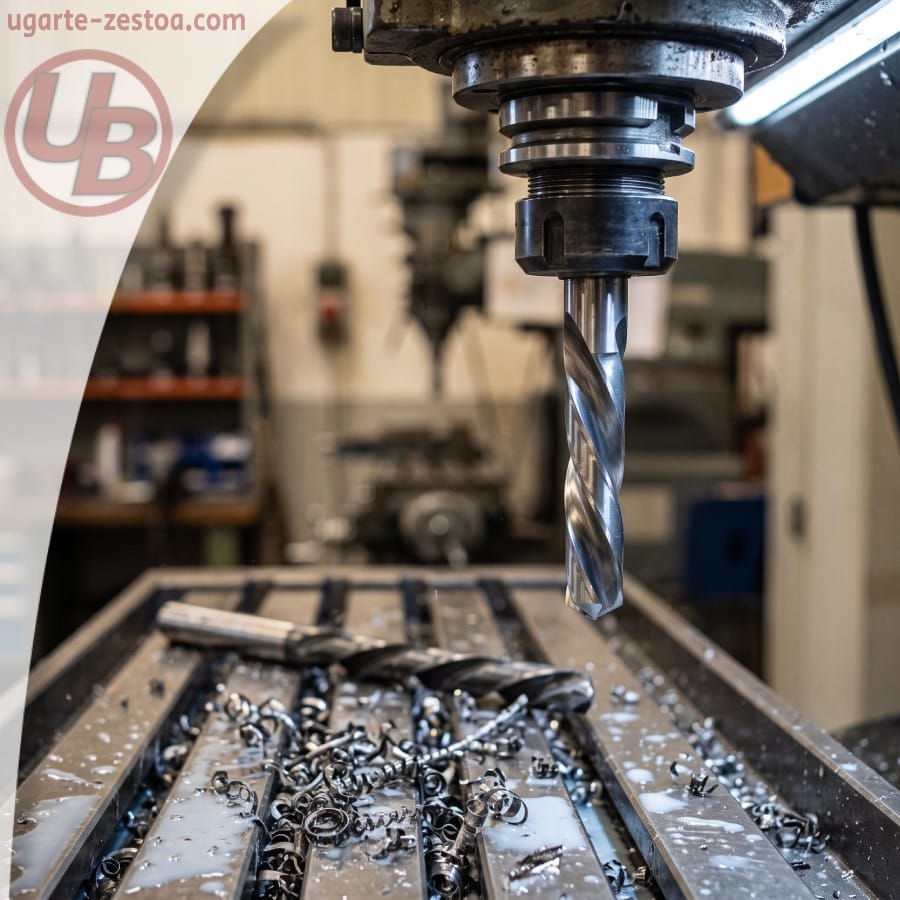
No todo el parque de máquinas es un CNC. En el banco de trabajo del taller, muchas perforaciones siguen haciéndose con una columna manual o semiautomática. En ese escenario no existe refrigeración a presión, ni la estabilidad de un centro de mecanizado. Ahí, pedirle metal duro a la broca es forzar una herramienta frágil en un entorno que no la protege. El metal duro tolera mal la vibración y la falta de sujeción rígida.
La alternativa con más sentido es el HSS-E con un 5% de cobalto como estándar para inoxidables y aceros de alta resistencia. 8% cobalto existe para aplicaciones más exigentes, pero es menos común. El salto de rendimiento más significativo está entre HSS convencional y HSS-E 5%; de 5% a 8% la mejora es marginal.
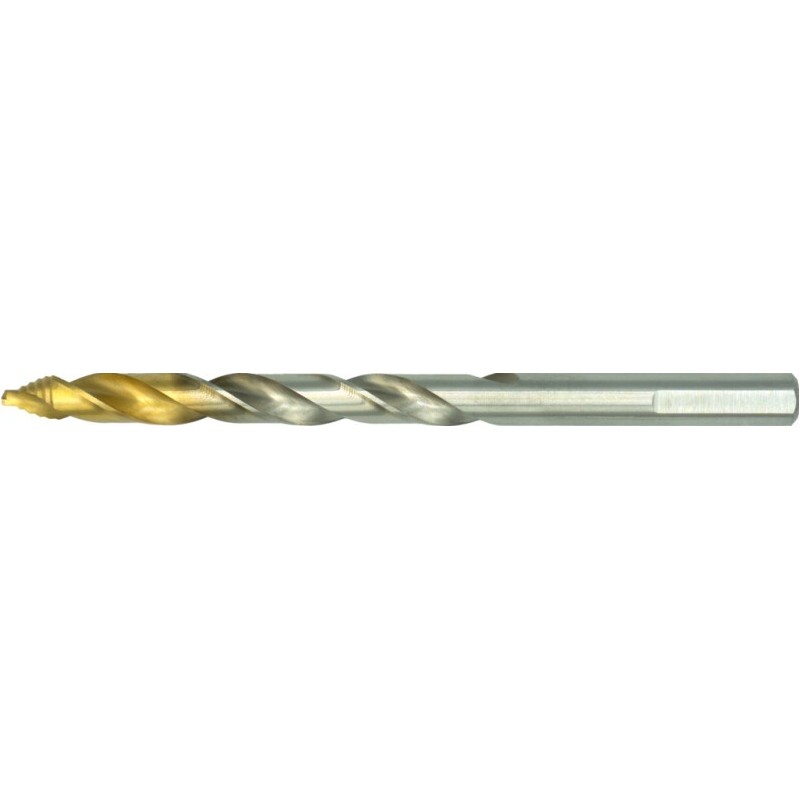
Esta aleación conserva dureza a temperaturas más altas que el HSS convencional, y admite el trabajo intermitente típico de la columna, sin la fragilidad del carburo. Un ejemplo concreto de esta familia es la broca Step-Point HSS DIN 338 de Phantom, pensada para arrancar limpio en chapa, y materiales de dureza media sin necesitar refrigeración interna.
Con el 5-8% de cobalto como referencia de resistencia térmica, conviene situar la broca dentro del mapa completo de herramientas de corte para mecanizado, que recoge esta clasificación de herramientas de corte según proceso y material sin entrar aquí en más detalle. La familia queda decidida por dónde gira la broca, no solo por lo que corta.
Qué familia elegir según tu escenario
| Dato | Qué demuestra | Interpretación práctica |
|---|---|---|
| Volumen alto + CNC estable | El metal duro con TiAlN aguanta calor sostenido sin perder filo | En producción continua, el metal duro amortiza su coste mayor |
| Columna manual o semiautomática | El HSS-E con cobalto tolera vibración y trabajo intermitente | Fuera del CNC, el metal duro es un riesgo de rotura, no una ventaja |
| 5-8% de cobalto | Marca el salto de resistencia térmica frente al HSS estándar | Primer filtro para elegir familia en máquinas sin refrigeración |
La disponibilidad real en almacén suele acabar decidiendo entre HSS-E con cobalto y metal duro con TiAlN, sobre todo cuando el proveedor tarda semanas en servir la referencia exacta. Antes de decidir, merece la pena repasar esta guía técnica sobre la mejor broca para taladrar acero inoxidable, donde se detallan los matices según cada máquina.
Qué longitud pide cada CNC: 3xD, 5xD y el desgaste que viene después
El material y el volumen deciden entre HSS-E y metal duro. Esa misma lógica de fabricación (cómo se produce cada herramienta según su proceso y su material) es la que ahora nos lleva directamente a la longitud de la broca.
La fabricación decide la longitud
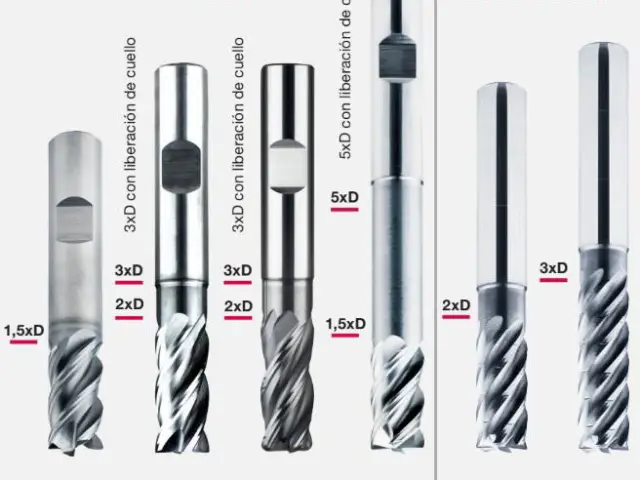
La fabricación de una broca de metal duro no es un bloque homogéneo de carburo: es un equilibrio entre rigidez y alcance, y ese equilibrio se resuelve con la relación entre diámetro y longitud, la conocida 3xD o 5xD.
Cuanto más larga es la broca en relación a su diámetro, más flexiona bajo carga, y más fácil es que se desvíe o rompa en cuanto pierde apoyo dentro del agujero.
La broca 3xD trabaja bien en profundidades medias: para un diámetro de 10 mm, eso supone perforar hasta unos 30 mm sin comprometer la rigidez de la herramienta. Es la opción por defecto cuando la geometría de la pieza no exige más recorrido, porque ofrece mayor estabilidad y menos vibración en el CNC durante el ciclo de corte.
Cuando la pieza exige llegar más lejos, la 5xD entra en juego (alcanzando hasta unos 50 mm con ese mismo diámetro de 10 mm) gracias a un diseño de alma y hélice pensado específicamente para compensar esa distancia adicional sin perder control del avance. En esta guía básica de compra de brocas Phantom de metal duro 3xD y 5xD detallamos cómo se calcula esa relación según cada aplicación, sin repetirlo aquí punto por punto.
Elegir 5xD por sistema, «por si acaso hace falta más recorrido», es uno de los errores más habituales en el pedido de herramienta. Una broca más larga de lo necesario flexiona más, vibra más y desgasta antes el filo. Incluso en un CNC bien calibrado y con programa correcto. Además, es conveniente tener esto en cuenta:
- En 5xD se debe verificar portaherramientas, longitud de salida y refrigeración de forma más estricta.
- La broca debe trabajar con sujeción precisa y condiciones compatibles con la referencia.
- El riesgo no es solo la longitud, sino la combinación de longitud + sujeción + parámetros de corte.
La regla práctica sigue siendo la misma. Se elige la longitud que pide la pieza, no la que parece más versátil sobre el papel del catálogo.
Cuando la broca no puede fallar
Una vez resuelta la elección entre 5xD y 3xD, queda la pregunta del desgaste. En operaciones donde la broca no puede fallar (series largas, tolerancias ajustadas, piezas que no admiten reprocesos ni paradas de máquina) el recubrimiento vuelve a entrar en la ecuación de forma decisiva. El TiAlN ya resolvía buena parte de la resistencia térmica en el bloque anterior, soportando temperaturas de hasta 800°C sin perder dureza; el DLC añade encima una capa de baja fricción que reduce la adherencia del material sobre el filo, especialmente efectivo en aluminios, cobre y otros no ferrosos. En aceros de alta aleación, superaleaciones o titanio, el AlCrN gana terreno frente al TiAlN por su mayor resistencia térmica, algo que ya recoge la propia gama de brocas universales de Seco Tools con recubrimiento AlCrN pulido para este tipo de aplicaciones.
A esa combinación de recubrimientos se suman los canales de refrigeración interna, que en las brocas 3xD y 5xD de metal duro llevan el lubricante directamente hasta el punto de corte en vez de dejar que se quede repartido por la superficie exterior de la herramienta. Esa combinación (recubrimiento adecuado más refrigeración dirigida al filo) es lo que separa una broca que aguanta el lote completo de otra que empieza a fallar a mitad de turno, obligando a parar la máquina antes de lo previsto.
Elegir bien esta combinación antes de que aparezca el desgaste sale más barato que gestionarlo después, con la máquina parada y el pedido urgente en camino: esta guía sobre cómo prolongar la vida útil de las brocas de metal duro Phantom 3xD y 5xD entra en el mantenimiento posterior, pero la decisión de fondo, la que realmente marca la diferencia, se toma antes, en el momento de especificar la herramienta correcta.
Qué longitud y recubrimiento elegir según tu pieza
| Dato | Qué demuestra | Interpretación práctica |
|---|---|---|
| 3xD a 10 mm → ≈30 mm | La rigidez limita el alcance seguro de la broca corta | Sirve para profundidad media sin riesgo de desvío |
| 5xD a 10 mm → ≈50 mm | El diseño de alma compensa la mayor longitud | Solo se justifica cuando la pieza exige ese recorrido |
| TiAlN + refrigeración interna | Resistencia térmica hasta 800°C + evacuación directa de viruta | Estándar para aceros y fundición en producción continua |
| DLC + refrigeración interna | Coeficiente de fricción 0.05-0.2 + antiadherencia en no ferrosos[deepholedrillinghub.com] | Óptimo para aluminio, cobre y materiales con tendencia a embutir |
La disponibilidad en almacén también pesa aquí, cuando toca elegir entre una 3xD de entrega inmediata y una 5xD que exige esperar al pedido especial. Antes de decidir, la citada anteriormente guía básica de compra de brocas Phantom de metal duro 3xD y 5xD muestra más ejemplos de cálculo por diámetro.
Queda una última pregunta abierta para el taller: ¿la longitud que llevas pidiendo por costumbre corresponde realmente a la profundidad que necesita tu pieza, o simplemente a la que siempre has tenido en el cajón?