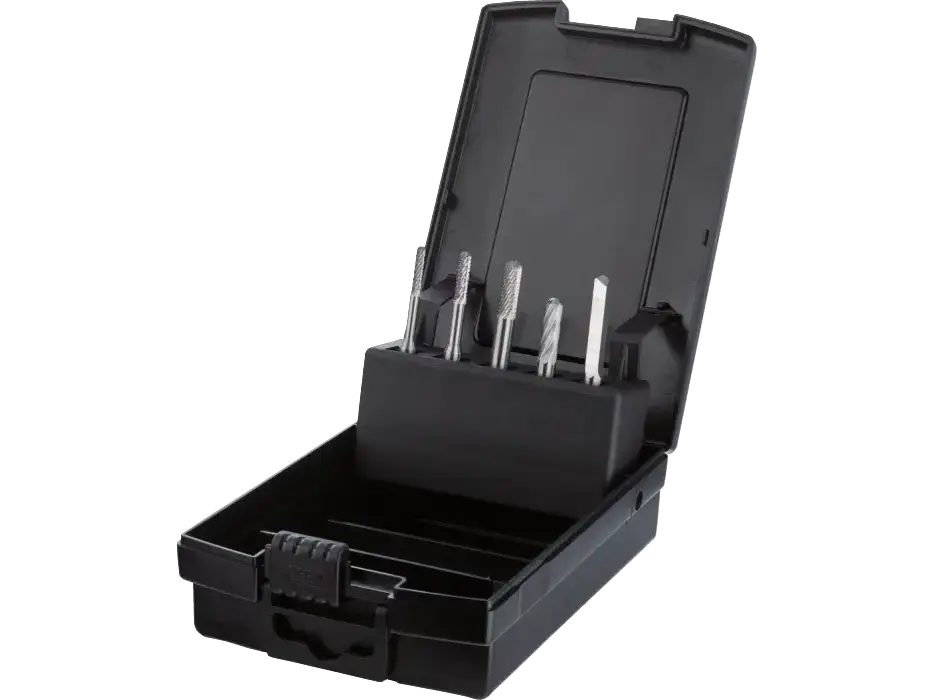
Mekanizaziorako ebaketa-erreminten hornidura industrialean dihardugunok akats bera ikusten dugu behin eta berriz: Norbaitek katalogoa irekitzen du, barauts-a erosten du diametroan ahokatzea baino merkeago, eta CNCn huts egin eta hiru astera ohartzen da, izan ere, aukeratzeko unean, inork ez zituen ebaluatu ez materiala, ez bolumena, ez makina… ez eustea ez hoztea.
Erabaki egoki bat hartzeko, bi galdera erantzun behar dira, ordenan: lehenik, zer tresna-familia eskatzen duen materialaren, bolumenaren eta makinaren konbinazioak; bigarrenik, mekanizatuko duzun pieza zehatzak zer luzera eta estaldura behar duen. Lehen urratsa urratuz gero, prezioan erosten da, eta ez premian; bigarrena urratuz gero, makina-geldialdietan, mailaz kanpoko perdoietan eta berrprozesatzeko lote osoetan amaitzen da.
Gida hau bi bloke sekuentzialetan banatuta dago, eta ordena ez da kasualitatea. 1. blokeak hasierako triada ebazten du (materiala, bolumena, makina), eta azaltzen du zergatik bultzatzen duen konbinazio horrek ia beti kobaltodun HS-Era edo TiAlN estaldura duen metal gogorrera.
2. blokea barauts-aren luzeran (3xD, 5xD), estaldura espezializatuetan (DLC, AlCrN) eta barne-hoztean sartzen da, eta horrek erabakitzen du tresnak lote osoari eusten dion edo txandaren erdian huts egiten duen.
Ordena garrantzitsua da, ez baitu zentzurik 3xD vs 5xD aipatzeak, baldin eta lehenago ez baduzu erabaki zure CNCak metal gogorra edo HS-E behar duen. Eta ez du zentzurik estaldurak zure piezaren geometriak zer luzera eskatzen duen ez badakizu. Jarraitu bi blokeak sekuentzian, eta zure ekoizpenak benetan behar duen barauts-a zehazteko irizpide sendoa izango duzu, ez hornitzaileak aste honetan stockean duena.
Erabakia irekitzen duen triada.
Hornitzaileari erreferentzia bat eskatu aurretik, komeni da hiru gauza batera begiratzea:
- Zulatuko den materiala.
- Aurreikusitako piezen bolumena.
- Eta barauts-a muntatuta dagoen makina.
Triada horrek (materiala, bolumena, makina) erabakitzen du ia gainerako guztia, eta saltatzen duenak katalogo bidez erosten du azkenean, behar errealaren ordez.
Zer ekarpen egiten du triadaren faktore bakoitzak.
Materialak abiapuntua markatzen du, ez baita gauza bera mekanizazio errazeko karbono-altzairua edo iraganaldi bakoitzarekin deformazioz gogortzen duen herdoilgaitz austenitikoa. Bolumena gero sartzen da: serie labur batek soluzio apal bat onartzen du, baina CNCn ekoizpen jarraitua egiteko, beharrezkoa da sorbalda galdu gabe orduak irauteko pentsatutako tresna bat erabiltzea. Eta makinak zirkulua ixten du, presiozko hozte-sistema duen zentro batek eta eskuz biratzen ari den mahai gaineko zulagailu batek ez dituztelako baldintza berak eskaintzen.
Metala zulatzean hobeto errenditzen duten barautsei buruzko gida tekniko honek dagoeneko egiten du eskuragarri dauden material eta geometrien gaineko ibilbidea. Hemen ez dugu ibilbide hori errepikatzen, baizik eta hirukoa kasu zehatz bati aplikatzen diogu: produkzioko CNC baten barruan lan egiten duen barauts-arenari, konbinazio horrek ia beti familia jakin baterantz zergatik bultzatzen duen azaltzeko.
Bolumenak metal gogorra eskatzen duenean.
Bolumena igotzen denean eta makina barneko hozte-sistema duen CNC bat denean, triada ia bakarrik konpontzen da. Material gogorrak, serie luzeekin konbinatuta, bero iraunkorrarekin zigortzen du erreminta. Bestalde, altzairu azkar konbentzionalak ahoa galtzen du lotea osatu baino askoz lehenago. Horregatik, agertoki horretan, TiAlN estaldura duen metal gogorreko barauts-a premium aukera izatetik erantzun logikoa izatera igaro da.
TiAlN-ak ahoko marruskadura murrizten du eta HSS estandar bat jokoz kanpo utziko luketen ebaketa-tenperaturak jasaten ditu. Hozteko barne-kanalekin konbinatuta (hozte-kanala duen metal gogorreko UNI barauts honek muntatzen dituenekin bezala), hozgarria zuzenean iristen da ebaketa-puntura, txirbila eraginkortasun handiagoz kanporatzen du eta erremintaren bizitza baliagarria luzatzen du ekoizpen luzeetan.
Material eta estalduraren araberako tenperatura-mugak:
- HSS konbentzionala (M2): gogortasuna galtzen du 600 ° C-tik aurrera.
- HSS-E kobaltoarekin (M35): gogortasuna 600-650 ° C-raino mantentzen du (M2ren aldean hobekuntza marjinala).
- HSS-E, % 8ko kobaltoarekin (M42): 650-700 ° C-ra iristen da aldizkako zerbitzuan.
- TiAlN: oxidatu aurretik 800 ° C arte toleratzen du; gomendatutako lan-tenperatura jarraitua: 700-800 ° C.[pmc.ncbi.nlm.nih.gov]
- Metal gogorra (karburoa): gogortasuna 900-1000 ° C-raino mantentzen du.
Seco Tools bezalako fabrikatzaileek logika bera jasotzen dute serieko mekanizaziorako pentsatutako metal gogorreko barautsen gaman.
Altzairu herdoilgaitza zulatzeko barautsik onena ri buruzko gida honek TiAlN-ak material bereziki zorrotzen aurrean nola jokatzen duen sakontzen du; hemen nahikoa da ideia nagusiarekin: bolumen altua gehi makina egonkorra, ia beti, metal gogorraren sinonimoa da, estaldurarekin.
Zutabea CNC ez denean.
Makina-parke osoa ez da CNC bat. Tailerreko lan-bankuan, zulo askok eskuzko zutabe bat edo zutabe erdiautomatiko bat izaten jarraitzen dute. Agertoki horretan ez dago presiozko hozterik, ezta mekanizazio-zentro baten egonkortasunik ere. Hor, barauts-ari metal gogorra eskatzea babesten ez duen ingurune batean erreminta hauskor bat behartzea da. Metal gogorrak gaizki jasaten ditu bibrazioa eta euste-falta zurruna.
Zentzurik handiena duen alternatiba HS-E da, % 5eko kobaltoa baitu, erresistentzia handiko altzairu eta herdoilgaitzetarako estandar gisa. % 8 kobalto dago aplikazio zorrotzagoetarako, baina ez da hain ohikoa. Errendimendu-jauzi adierazgarriena HSS konbentzionalaren eta HSS-E % 5en artean dago; % 5etik % 8ra hobekuntza marjinala da.
Aleazio horrek gogortasuna mantentzen du ohiko HSSak baino tenperatura altuagoetan, eta bizkarrezurreko lan keinukaria onartzen du, karburoaren hauskortasunik gabe. Familia horren adibide zehatz bat Phantomen Step-Point HSS DIN 338 barautsa da, xaflan garbi erauzteko pentsatua, baita barne-hozterik behar ez duten gogortasun ertaineko materialak ere.
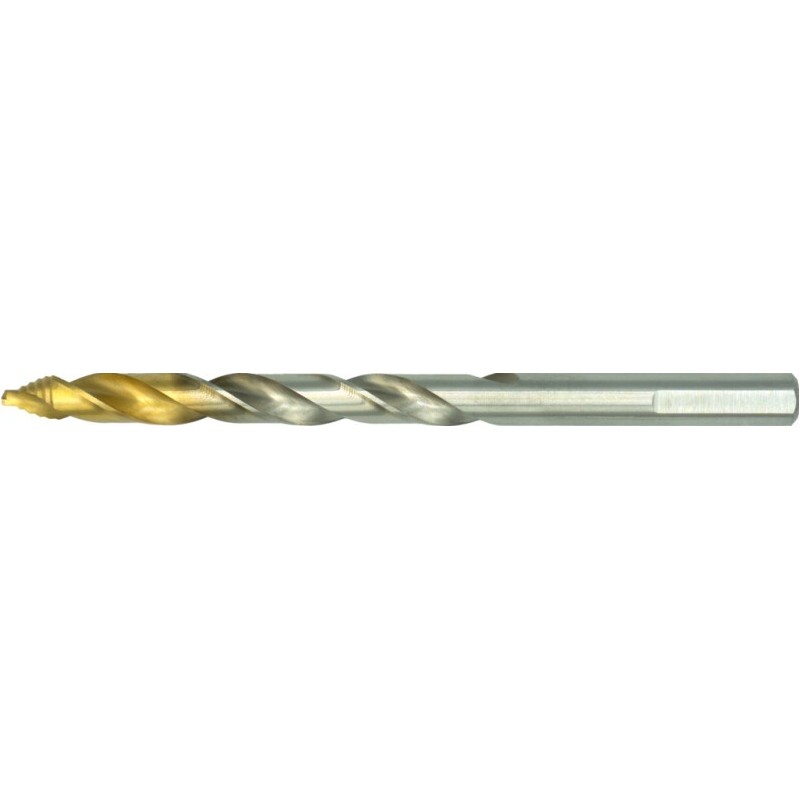
Erresistentzia termikoaren erreferentzia gisa kobaltoaren % 5-8 izanik, komeni da barauts-a mekanizaziorako ebaketa-erreminten mapa osoaren barruan kokatzea. Mapa horrek ebaketa-erreminten sailkapen hau jasotzen du, prozesuaren eta materialaren arabera, hemen xehetasun handiagoz sartu gabe. Familia erabakita geratzen da barauts-ak nondik egiten duen bira, ez bakarrik mozten duenagatik.
Zein familia aukeratu zure eszenatokiaren arabera.
| Datua | Zer frogatzen duen | Interpretazio praktikoa |
|---|---|---|
| Bolumen handia + CNC egonkorra | TiAlN duen metal gogorrak bero eutsiari eusten dio, ahoa galdu gabe | Ekoizpen jarraituan, metal gogorrak kostu handiena amortizatzen du |
| Zutabe eskuzkoa edo erdiautomatikoa | HSS-E kobaltodunak bibrazioa eta aldizkako lana jasaten ditu | CNCtik kanpo, metal gogorra hausteko arriskua da, ez abantaila bat |
| % 5-8 kobalto | HSS estandarraren aurkako erresistentzia termikoko jauzia markatzen du | Hozterik gabeko makinetan familia aukeratzeko lehen iragazkia |
Biltegiko benetako erabilgarritasuna HS-E kobalto eta metal gogorraren eta TiAlN-en artean erabakitzen da azkenean, batez ere hornitzaileak asteak behar dituenean erreferentzia zehatza zerbitzatzeko. Erabaki aurretik, merezi du ‘altzairu herdoilgaitza zulatzeko barautsik onena‘ ri buruzko gida tekniko hau errepasatzea. Bertan, ñabardurak zehazten dira, makina bakoitzaren arabera.
CNC bakoitzaren luzera: 3xD, 5xD eta ondoren datorren higadura.
Materialak eta bolumenak HSS-E eta metal gogorraren artean erabakitzen dute. Fabrikazio-logika horrek berak (nola sortzen den erreminta bakoitza bere prozesuaren eta materialaren arabera) barautsaren luzerara garamatza zuzenean.
Fabrikazioak erabakitzen du luzera.
Metal gogorreko barauts baten fabrikazioa ez da karburo-bloke homogeneo bat: zurruntasunaren eta irismenaren arteko oreka bat da, eta oreka hori diametroaren eta luzeraren arteko erlazioarekin konpontzen da, hau da, 3xD edo 5xD ezagunarekin.
Barautsa zenbat eta luzeagoa izan diametroarekiko, orduan eta gehiago flexionatzen da karga azpian, eta errazagoa da desbideratzea edo haustea zuloaren barruko euskarria galtzen duenean.
3xD barautsak ondo lan egiten du sakonera ertainetan: 10 mm-ko diametrorako, 30 mm-raino zulatu behar da, erremintaren zurruntasuna arriskuan jarri gabe. Lehenetsitako aukera da piezaren geometriak ibilbide luzeagoa eskatzen ez duenean, egonkortasun handiagoa eta bibrazio gutxiago eskaintzen duelako CNCan ebaketa-zikloan zehar.
Piezak urrunago iritsi behar duenean, 5xD-a jokoan sartzen da (50 mm-raino iristen da 10 mm-ko diametro horrekin berarekin), distantzia gehigarri hori konpentsatzeko berariaz pentsatutako arima- eta helize-diseinu bati esker, aitzinamenduaren kontrola galdu gabe. ‘Metal gogorreko Phantom 3xD eta 5xD barautsak erosteko oinarrizko gida‘ honetan, zerrenda hori aplikazio bakoitzaren arabera nola kalkulatzen den azalduko dugu, puntuz puntu hemen errepikatu gabe.
Sistemaren bidez 5xD irakurtzea, «badaezpada ibilbide luzeagoa behar bada», erremintaren eskaeran gehien gertatzen den akatsetako bat da. Behar baino barauts luzeagoak gehiago tolesten du, gehiago bibratzen du eta lehenago ahoa higatzen du. Baita ondo kalibratutako eta programa zuzena duen CNC batean ere. Gainera, komenigarria da hau kontuan hartzea:
- 5xDn, erreminta-etxea, irteera-luzera eta hozketa zorrotzago egiaztatu behar dira.
- Barautsak lotura zehatzarekin eta erreferentziarekin bateragarriak diren baldintzekin lan egin behar du.
- Arriskua ez da luzera bakarrik, luzera + euspena + ebaketa-parametroak konbinazioa baizik.
Arau praktikoak berdina izaten jarraitzen du. Piezak eskatzen duen luzera aukeratzen da, ez katalogoko paperaren gainean erabilgarriena dirudiena.
Barautsak huts egin ezin duenean.
5xD eta 3xD arteko aukeraketa ebatzi ondoren, higaduraren galdera geratzen da. Barautsak huts egin ezin duen eragiketetan (serie luzeak, perdoi doituak, makinaren berrprozesurik edo geldialdirik onartzen ez duten piezak), estaldura ekuazioan sartzen da berriro, modu erabakigarrian. TiAlN-ak erresistentzia termikoaren zati handi bat konpontzen zuen aurreko blokean, eta 800 ° C-rainoko tenperaturak jasaten zituen gogortasunik galdu gabe; DLC-ak marruskadura txikiko geruza bat gehitzen zuen gainean, materiala sorbatzaren gainean itsastea murrizten zuena, bereziki eraginkorra aluminioetan, kobrean eta burdinazkoak ez diren beste batzuetan. Aleazio handiko altzairuetan, superaleazioetan edo titanioetan, AlCrNk lurra irabazten du TiAlN-aren aurrean erresistentzia termiko handiagoa duelako, eta horrek AlCrN estaldura leundua duten Seco Tools-en barauts unibertsalen gama bera biltzen du aplikazio mota horietarako.
Estalduren konbinazio horri barnealdeko hozte-kanalak gehitzen zaizkio. Metal gogorreko 3xD eta 5xD barautsetan lubrifikatzailea ebaketa-punturaino eramaten dute zuzenean, erremintaren kanpoaldeko azaleran banatzen utzi beharrean. Konbinazio horrek (estaldura egokia gehi sorbatzera zuzendutako hozketa) sorta osoari eusten dion barauts bat eta txandaren erdian huts egiten hasten den barauts bat bereizten ditu, eta makina aurreikusitakoa baino lehenago gelditzera behartzen du.
Higadura agertu aurretik, konbinazio hori ondo aukeratzea gero kudeatzea baino merkeagoa da, makina geldirik eta presako eskaera bidean dagoela: ‘Phantom 3xD eta 5xD metal gogorreko barautsen bizitza erabilgarriaren luzapenari‘ buruzko gida hau ondorengo mantentze-lanetan sartzen da, baina sakoneko erabakia, desberdintasuna benetan markatzen duena, lehenago hartzen da, erreminta egokia zehazteko unean.
Zer luzera eta estaldura aukeratu zure piezaren arabera.
| Datua | Zer erakusten duen | Interpretazio praktikoa. |
|---|---|---|
| 3xD a 10 mm → ≈30 mm | Zurruntasunak barauts laburraren irismen segurua mugatzen du | Erdi-mailako sakonerarako balio du, desbideratze-arriskurik gabe |
| 5xD, 10 mm-tan → ≈50 mm | Muinaren diseinuak luzera handiagoa orekatzen du | Piezak ibilbide hori eskatzen duenean bakarrik justifikatzen da |
| TiAlN + barne-hozketa | Erresistentzia termikoa 800 °C arte + txirbila zuzenean husteko gaitasuna | Altzairu eta burdinurtuentzako estandarra, etengabeko produkzioan |
| DLC + barne-hozketa | 0,05-0,2 marruskadura-koefizientea + burdinagabeko materialetan itsaspen-eza[deepholedrillinghub.com] | Aluminio, kobre eta itsasteko joera duten materialetarako aproposa |
Biltegiko erabilgarritasuna ere hemen pisatzen da, berehalako entregako 3xD-ren eta eskaera bereziaren zain egotea eskatzen duen 5xD-ren artean aukeratzeko aukera dagoenean. Erabaki aurretik, lehen aipatutako ‘metal gogorreko Phantom 3xD eta 5xD barautsak erosteko oinarrizko gidaliburua‘ izenekoak diametroko kalkulu adibide gehiago erakusten ditu.
Tailerrerako azken galdera ireki bat geratzen da: ohituraz eskatzen duzun luzera bat dator zure piezak behar duen sakonerarekin edo, besterik gabe, tiraderan beti izan duzunarekin?