




Eskatu aurrekontua
Katalogoan eskuragarri dauden produktuen aurrekontua eska dezakezu konpromisorik gabe.

Banaketa
Hornidura industrialeko materiala Urola Kosta edo Debabarrena eskualdeetako edozein puntutara garraiatzen dugu.

Saldu osteko arreta zerbitzua
Entregatu ondoren ere, eduki ditzakezun zalantza guztiak argitzen saiatzen gara.


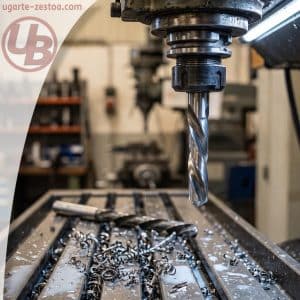
21 iraila, 2026Ebaketa-erremintaMekanizaziorako ebaketa-erreminten hornidura industrialean dihardugunok akats bera ikusten dugu behin eta berriz: Norbaitek katalogoa irekitzen du, barauts-a erosten du diametroan ahokatzea baino merkeago, eta CNCn huts egin eta hiru astera ohartzen da, izan ere, aukeratzeko unean, inork ez zituen ebaluatu ez materiala, ez bolumena, ez makina… ez eustea ez hoztea.
Erabaki egoki bat hartzeko, bi galdera erantzun behar dira, ordenan: lehenik, zer tresna-familia eskatzen duen materialaren, bolumenaren eta makinaren konbinazioak; bigarrenik, mekanizatuko duzun pieza zehatzak zer luzera eta estaldura behar duen. Lehen urratsa urratuz gero, prezioan erosten da, eta ez premian; bigarrena urratuz gero, makina-geldialdietan, mailaz kanpoko perdoietan eta berrprozesatzeko lote osoetan amaitzen da.
Gida hau bi bloke sekuentzialetan banatuta dago, eta ordena ez da kasualitatea. 1. blokeak hasierako triada ebazten du (materiala, bolumena, makina), eta azaltzen du zergatik bultzatzen duen konbinazio horrek ia beti kobaltodun HS-Era edo TiAlN estaldura duen metal gogorrera.
2. blokea barauts-aren luzeran (3xD, 5xD), estaldura espezializatuetan (DLC, AlCrN) eta barne-hoztean sartzen da, eta horrek erabakitzen du tresnak lote osoari eusten dion edo txandaren erdian huts egiten duen.
Ordena garrantzitsua da, ez baitu zentzurik 3xD vs 5xD aipatzeak, baldin eta lehenago ez baduzu erabaki zure CNCak metal gogorra edo HS-E behar duen. Eta ez du zentzurik estaldurak zure piezaren geometriak zer luzera eskatzen duen ez badakizu. Jarraitu bi blokeak sekuentzian, eta zure ekoizpenak benetan behar duen barauts-a zehazteko irizpide sendoa izango duzu, ez hornitzaileak aste honetan stockean duena.
Erabakia irekitzen duen triada.
Hornitzaileari erreferentzia bat eskatu aurretik, komeni da hiru gauza batera begiratzea:
Zulatuko den materiala.
Aurreikusitako piezen bolumena.
Eta barauts-a muntatuta dagoen makina.
Triada horrek (materiala, bolumena, makina) erabakitzen du ia gainerako guztia, eta saltatzen duenak katalogo bidez erosten du azkenean, behar errealaren ordez.
Zer ekarpen egiten du triadaren faktore bakoitzak.
Materialak abiapuntua markatzen du, ez baita gauza bera mekanizazio errazeko karbono-altzairua edo iraganaldi bakoitzarekin deformazioz gogortzen duen herdoilgaitz austenitikoa. Bolumena gero sartzen da: serie labur batek soluzio apal bat onartzen du, baina CNCn ekoizpen jarraitua egiteko, beharrezkoa da sorbalda galdu gabe orduak irauteko pentsatutako tresna bat erabiltzea. Eta makinak zirkulua ixten du, presiozko hozte-sistema duen zentro batek eta eskuz biratzen ari den mahai gaineko zulagailu batek ez dituztelako baldintza berak eskaintzen.
Metala zulatzean hobeto errenditzen duten barautsei buruzko gida tekniko honek dagoeneko egiten du eskuragarri dauden material eta geometrien gaineko ibilbidea. Hemen ez dugu ibilbide hori errepikatzen, baizik eta hirukoa kasu zehatz bati aplikatzen diogu: produkzioko CNC baten barruan lan egiten duen barauts-arenari, konbinazio horrek ia beti familia jakin baterantz zergatik bultzatzen duen azaltzeko.
Bolumenak metal gogorra eskatzen duenean.
Bolumena igotzen denean eta makina barneko hozte-sistema duen CNC bat denean, triada ia bakarrik konpontzen da. Material gogorrak, serie luzeekin konbinatuta, bero iraunkorrarekin zigortzen du erreminta. Bestalde, altzairu azkar konbentzionalak ahoa galtzen du lotea osatu baino askoz lehenago. Horregatik, agertoki horretan, TiAlN estaldura duen metal gogorreko barauts-a premium aukera izatetik erantzun logikoa izatera igaro da.
TiAlN-ak ahoko marruskadura murrizten du eta HSS estandar bat jokoz kanpo utziko luketen ebaketa-tenperaturak jasaten ditu. Hozteko barne-kanalekin konbinatuta (hozte-kanala duen metal gogorreko UNI barauts honek muntatzen dituenekin bezala), hozgarria zuzenean iristen da ebaketa-puntura, txirbila eraginkortasun handiagoz kanporatzen du eta erremintaren bizitza baliagarria luzatzen du ekoizpen luzeetan.
Material eta estalduraren araberako tenperatura-mugak:
HSS konbentzionala (M2): gogortasuna galtzen du 600 ° C-tik aurrera.
HSS-E kobaltoarekin (M35): gogortasuna 600-650 ° C-raino mantentzen du (M2ren aldean hobekuntza marjinala).
HSS-E, % 8ko kobaltoarekin (M42): 650-700 ° C-ra iristen da aldizkako zerbitzuan.
TiAlN: oxidatu aurretik 800 ° C arte toleratzen du; gomendatutako lan-tenperatura jarraitua: 700-800 ° C.[pmc.ncbi.nlm.nih.gov]
Metal gogorra (karburoa): gogortasuna 900-1000 ° C-raino mantentzen du.
Seco Tools bezalako fabrikatzaileek logika bera jasotzen dute serieko mekanizaziorako pentsatutako metal gogorreko barautsen gaman.
Altzairu herdoilgaitza zulatzeko barautsik onena ri buruzko gida honek TiAlN-ak material bereziki zorrotzen aurrean nola jokatzen duen sakontzen du; hemen nahikoa da ideia nagusiarekin: bolumen altua gehi makina egonkorra, ia beti, metal gogorraren sinonimoa da, estaldurarekin.
Zutabea CNC ez denean.
Makina-parke osoa ez da CNC bat. Tailerreko lan-bankuan, zulo askok eskuzko zutabe bat edo zutabe erdiautomatiko bat izaten jarraitzen dute. Agertoki horretan ez dago presiozko hozterik, ezta mekanizazio-zentro baten egonkortasunik ere. Hor, barauts-ari metal gogorra eskatzea babesten ez duen ingurune batean erreminta hauskor bat behartzea da. Metal gogorrak gaizki jasaten ditu bibrazioa eta euste-falta zurruna.
Zentzurik handiena duen alternatiba HS-E da, % 5eko kobaltoa baitu, erresistentzia handiko altzairu eta herdoilgaitzetarako estandar gisa. % 8 kobalto dago aplikazio zorrotzagoetarako, baina ez da hain ohikoa. Errendimendu-jauzi adierazgarriena HSS konbentzionalaren eta HSS-E % 5en artean dago; % 5etik % 8ra hobekuntza marjinala da.
Aleazio horrek gogortasuna mantentzen du ohiko HSSak baino tenperatura altuagoetan, eta bizkarrezurreko lan keinukaria onartzen du, karburoaren hauskortasunik gabe. Familia horren adibide zehatz bat Phantomen Step-Point HSS DIN 338 barautsa da, xaflan garbi erauzteko pentsatua, baita barne-hozterik behar ez duten gogortasun ertaineko materialak ere.
Erresistentzia termikoaren erreferentzia gisa kobaltoaren % 5-8 izanik, komeni da barauts-a mekanizaziorako ebaketa-erreminten mapa osoaren barruan kokatzea. Mapa horrek ebaketa-erreminten sailkapen hau jasotzen du, prozesuaren eta materialaren arabera, hemen xehetasun handiagoz sartu gabe. Familia erabakita geratzen da barauts-ak nondik egiten duen bira, ez bakarrik mozten duenagatik.
Zein familia aukeratu zure eszenatokiaren arabera.
DatuaZer frogatzen duenInterpretazio praktikoaBolumen handia + CNC egonkorraTiAlN duen metal gogorrak bero eutsiari eusten dio, ahoa galdu gabeEkoizpen jarraituan, metal gogorrak kostu handiena amortizatzen duZutabe eskuzkoa edo erdiautomatikoaHSS-E kobaltodunak bibrazioa eta aldizkako lana jasaten dituCNCtik kanpo, metal gogorra hausteko arriskua da, ez abantaila bat% 5-8 kobaltoHSS estandarraren aurkako erresistentzia termikoko jauzia markatzen duHozterik gabeko makinetan familia aukeratzeko lehen iragazkia
Biltegiko benetako erabilgarritasuna HS-E kobalto eta metal gogorraren eta TiAlN-en artean erabakitzen da azkenean, batez ere hornitzaileak asteak behar dituenean erreferentzia zehatza zerbitzatzeko. Erabaki aurretik, merezi du ‘altzairu herdoilgaitza zulatzeko barautsik onena‘ ri buruzko gida tekniko hau errepasatzea. Bertan, ñabardurak zehazten dira, makina bakoitzaren arabera.
CNC bakoitzaren luzera: 3xD, 5xD eta ondoren datorren higadura.
Materialak eta bolumenak HSS-E eta metal gogorraren artean erabakitzen dute. Fabrikazio-logika horrek berak (nola sortzen den erreminta bakoitza bere prozesuaren eta materialaren arabera) barautsaren luzerara garamatza zuzenean.
Fabrikazioak erabakitzen du luzera.
Metal gogorreko barauts baten fabrikazioa ez da karburo-bloke homogeneo bat: zurruntasunaren eta irismenaren arteko oreka bat da, eta oreka hori diametroaren eta luzeraren arteko erlazioarekin konpontzen da, hau da, 3xD edo 5xD ezagunarekin.
Barautsa zenbat eta luzeagoa izan diametroarekiko, orduan eta gehiago flexionatzen da karga azpian, eta errazagoa da desbideratzea edo haustea zuloaren barruko euskarria galtzen duenean.
3xD barautsak ondo lan egiten du sakonera ertainetan: 10 mm-ko diametrorako, 30 mm-raino zulatu behar da, erremintaren zurruntasuna arriskuan jarri gabe. Lehenetsitako aukera da piezaren geometriak ibilbide luzeagoa eskatzen ez duenean, egonkortasun handiagoa eta bibrazio gutxiago eskaintzen duelako CNCan ebaketa-zikloan zehar.
Piezak urrunago iritsi behar duenean, 5xD-a jokoan sartzen da (50 mm-raino iristen da 10 mm-ko diametro horrekin berarekin), distantzia gehigarri hori konpentsatzeko berariaz pentsatutako arima- eta helize-diseinu bati esker, aitzinamenduaren kontrola galdu gabe. ‘Metal gogorreko Phantom 3xD eta 5xD barautsak erosteko oinarrizko gida‘ honetan, zerrenda hori aplikazio bakoitzaren arabera nola kalkulatzen den azalduko dugu, puntuz puntu hemen errepikatu gabe.
Sistemaren bidez 5xD irakurtzea, «badaezpada ibilbide luzeagoa behar bada», erremintaren eskaeran gehien gertatzen den akatsetako bat da. Behar baino barauts luzeagoak gehiago tolesten du, gehiago bibratzen du eta lehenago ahoa higatzen du. Baita ondo kalibratutako eta programa zuzena duen CNC batean ere. Gainera, komenigarria da hau kontuan hartzea:
5xDn, erreminta-etxea, irteera-luzera eta hozketa zorrotzago egiaztatu behar dira.
Barautsak lotura zehatzarekin eta erreferentziarekin bateragarriak diren baldintzekin lan egin behar du.
Arriskua ez da luzera bakarrik, luzera + euspena + ebaketa-parametroak konbinazioa baizik.
Arau praktikoak berdina izaten jarraitzen du. Piezak eskatzen duen luzera aukeratzen da, ez katalogoko paperaren gainean erabilgarriena dirudiena.
Barautsak huts egin ezin duenean.
5xD eta 3xD arteko aukeraketa ebatzi ondoren, higaduraren galdera geratzen da. Barautsak huts egin ezin duen eragiketetan (serie luzeak, perdoi doituak, makinaren berrprozesurik edo geldialdirik onartzen ez duten piezak), estaldura ekuazioan sartzen da berriro, modu erabakigarrian. TiAlN-ak erresistentzia termikoaren zati handi bat konpontzen zuen aurreko blokean, eta 800 ° C-rainoko tenperaturak jasaten zituen gogortasunik galdu gabe; DLC-ak marruskadura txikiko geruza bat gehitzen zuen gainean, materiala sorbatzaren gainean itsastea murrizten zuena, bereziki eraginkorra aluminioetan, kobrean eta burdinazkoak ez diren beste batzuetan. Aleazio handiko altzairuetan, superaleazioetan edo titanioetan, AlCrNk lurra irabazten du TiAlN-aren aurrean erresistentzia termiko handiagoa duelako, eta horrek AlCrN estaldura leundua duten Seco Tools-en barauts unibertsalen gama bera biltzen du aplikazio mota horietarako.
Langilea, bere lan-bankuan barauts bat duen kalibrea erabiltzen.
Estalduren konbinazio horri barnealdeko hozte-kanalak gehitzen zaizkio. Metal gogorreko 3xD eta 5xD barautsetan lubrifikatzailea ebaketa-punturaino eramaten dute zuzenean, erremintaren kanpoaldeko azaleran banatzen utzi beharrean. Konbinazio horrek (estaldura egokia gehi sorbatzera zuzendutako hozketa) sorta osoari eusten dion barauts bat eta txandaren erdian huts egiten hasten den barauts bat bereizten ditu, eta makina aurreikusitakoa baino lehenago gelditzera behartzen du.
Higadura agertu aurretik, konbinazio hori ondo aukeratzea gero kudeatzea baino merkeagoa da, makina geldirik eta presako eskaera bidean dagoela: ‘Phantom 3xD eta 5xD metal gogorreko barautsen bizitza erabilgarriaren luzapenari‘ buruzko gida hau ondorengo mantentze-lanetan sartzen da, baina sakoneko erabakia, desberdintasuna benetan markatzen duena, lehenago hartzen da, erreminta egokia zehazteko unean.
Zer luzera eta estaldura aukeratu zure piezaren arabera.
DatuaZer erakusten duenInterpretazio praktikoa.3xD a 10 mm → ≈30 mmZurruntasunak barauts laburraren irismen segurua mugatzen duErdi-mailako sakonerarako balio du, desbideratze-arriskurik gabe5xD, 10 mm-tan → ≈50 mmMuinaren diseinuak luzera handiagoa orekatzen duPiezak ibilbide hori eskatzen duenean bakarrik justifikatzen daTiAlN + barne-hozketaErresistentzia termikoa 800 °C arte + txirbila zuzenean husteko gaitasunaAltzairu eta burdinurtuentzako estandarra, etengabeko produkzioanDLC + barne-hozketa0,05-0,2 marruskadura-koefizientea + burdinagabeko materialetan itsaspen-eza[deepholedrillinghub.com]Aluminio, kobre eta itsasteko joera duten materialetarako aproposa
Biltegiko erabilgarritasuna ere hemen pisatzen da, berehalako entregako 3xD-ren eta eskaera bereziaren zain egotea eskatzen duen 5xD-ren artean aukeratzeko aukera dagoenean. Erabaki aurretik, lehen aipatutako ‘metal gogorreko Phantom 3xD eta 5xD barautsak erosteko oinarrizko gidaliburua‘ izenekoak diametroko kalkulu adibide gehiago erakusten ditu.
Tailerrerako azken galdera ireki bat geratzen da: ohituraz eskatzen duzun luzera bat dator zure piezak behar duen sakonerarekin edo, besterik gabe, tiraderan beti izan duzunarekin? [...]

13 iraila, 2026⚙️ Industri Hornidura berrikuntzak eta argitalpenakTailer batean lanaldi osoa eman duen edonork badaki denbora ez dela zeregin handietan bakarrik galtzen, baizik eta mila joan-etorri txikietan, inork kontatu gabe errepikatzen diren bilaketetan eta berrantolaketetan. Behar den lekuan ez dagoen giltza bat bilatzea, ahaztutako tresna baten bila lan-bankura itzultzea, orga desordenatu bat berrantolatzea erabili ahal izan baino lehen… minutu horiek, egunaren amaieran batuta, produkzio-lanaldiaren zati handi bat dira.
Horregatik, gero eta tailer gehiagok barne-auditoriak egiten dituzte datu errealekin neurtzeko zenbat denbora berreskuratzen den biltegiratze profesionaleko sistema bat sartzean. Artikulu honetan mota honetako auditoria batek zer dakarren errepasatuko dugu, gama altuko tresna-orga bat txertatzean zer emaitza agertzen diren eta Milwaukee Toolguarden bi modelo zehatz nola egokitzen diren tailerreko profil desberdinetan.
Zer neurtuko du benetan tailerreko auditoria batek?
Lantegiko auditoretza ez da soilik langile bat kronometratzea, baizik eta “hutsarteak” izenekoak identifikatzea: langilea zeregin nagusia egiten ari ez den tarteak, baizik eta bere lan-ingurunea kudeatzen ari den tarteak. Besteak beste, beharrezkoak ez diren joan-etorriak, gaizki kokatutako tresnak bilatzea, behar dena eskura ez izateagatik itxarotea eta ergonomia gutxiko orgak edo kaxoiak manipulatzean pilatutako higadura fisikoa. Tailer mekanikoei, mantentze-lan industrialei edo elektrizitateari aplikatutako denboren eta mugimenduen azterketek erakusten dutenez, lanaldiaren % 10 eta % 20 bitartean horrelako marruskaduretara bideratzen da, eta ehuneko hori oso gutxitan hautematen da kontzienteki, egunean zehar banatutako dosi txikietan gertatzen delako. Milwaukee Toolguard SRC30-1 orga bezalako sistema bat sartzean, edukiera handiko tiraderak, desplazamendu jariakorrerako gurpil sendoak eta sarbide azkarrerako pentsatutako barne-antolamendua konbinatuta, ondorengo ikuskaritzek hildako denbora horien murrizketa nabarmena erakutsi ohi dute, bereziki lantegiko edo obrako hainbat eremuren artean lanpostua lekuz aldatzea eskatzen duten zereginetan.
Bi orga-konfigurazioren arteko konparazio praktikoa.
Lantegi guztiek ez dituzte behar berak, eta hor hartzen du zentzua gama beraren barruan bi irtenbide desberdin alderatzeak. Milwaukee Toolguard SRC30-1 orga erabateko mugikortasuna behar duten profesionalentzat da: diseinu trinkoak eta kargatzeko gaitasunak aukera ezin hobea bihurtzen dute lantokien artean etengabe mugitzen direnentzat, dela tailerraren barruan, dela obrarako joan-etorrietan. Bestalde, Milwaukee Toolguard SWC40-1 lanpostuak konfigurazio osoagoaren aldeko apustua egiten du, estazio finko edo erdi-finko gisa pentsatua, lan-azalera eta biltegiratze-edukiera handiagoarekin, ezin hobea erreminten eta kontsumigarrien bolumena handiagoa den tailerretarako.
Milwaukee Toolguard SRC30-1
Milwaukee Toolguard SWC40-1
Konparaziozko auditoria batean, gurdi generikoen ordez SRC30-1 erabiltzen duten tailerrek 20 eta 35 minutu arteko aurrezpena ekartzen dute langile bakoitzeko, batez ere joan-etorrien murrizketagatik eta gehien erabiltzen diren tresnetara iristeko azkartasunagatik. SWC40-1 aukeratzen dutenek, funtzio gehiago zentralizatzen dituztenez lanpostu bakar batean, aurrezpen antzekoak edo handiagoak izateko joera dute mantentze-lan luzeetan; izan ere, dena estazio bakar batean antolatuta edukitzearen erosotasunak etenaldiak murrizten ditu. Beraz, eredu baten eta bestearen arteko aukeraketa jarduera motaren araberakoa da: mugikortasuna zentralizazioaren aurrean.
Zergatik merezi du tailerreko auditoria batek?
Azkenean, tailerreko auditoria ez da ariketa akademiko bat, baizik eta datuetan oinarritutako erabakiak hartzeko aukera ematen duen kudeaketa-tresna bat, eta ez inpresioetan oinarritutakoak. Milwaukee Toolguard orga bat sartzean aurreztutako denbora neurtzeak, ikuspegi ekonomikotik inbertsioa justifikatzeaz gain, eguneroko lana benetan nola antolatuta dagoen jakiteko informazio baliotsua ematen du. SRC30-1 edo SWC40-1 ereduekin lortutako emaitzek erakusten dutenez, hobekuntza ez dago soilik erreminta indibidualen kalitatearen mende, baizik eta tresna horiek antolatzeko eta garraiatzeko moduaren mende. Alderdi hori, askotan, bigarren mailan geratzen da makineria edo ekipo ikusgarriagoak erostearen aldean.
Azken batean, biltegiratze profesionaleko sistema bat sartu aurretik eta ondoren tailerraren funtzionamendua ikuskatzeko denbora emateak “orain azkarrago goaz” sentsazio intuitibo bat zifra zehatz eta defendagarri bihurtzea ahalbidetzen du. Benetako tailerretan bildutako datuen arabera, eguneroko aurrezkiak hilabete edo urte batean proiektatzen dira, eta berreskuratutako produkzio-laneko orduak dira. Milwaukee Toolguard SRC30-1 orgaren mugikortasuna edo Milwaukee Toolguard SWC40-1 lanpostuaren gaitasun zentralizatua aukeratuta ere, ondorioa argia da: erakundean inbertitzea ez da gastu osagarria, zuzenean produktibitate neurgarri bihurtzen den erabakia baizik.
Milwaukee Toolguard SWC40-1 [...]

6 iraila, 2026Ebaketa-erremintaZer fresak aukeratzen du akaberak abiadurak baino garrantzi handiagoa duenean Pieza baten azken iraganaldira iristea eta azaleko zimurtasuna hondatzea frustrazio handienetako bat da edozein mekanizazio-tailerretan. Zein fresa aukeratu planteatzerakoan, helburu nagusia ez denean txirbila kiloka erauztea, baizik eta ispilu-akabera bermatzea, eta perdoi mikrometrikoak errespetatzea, estrategia erradikal aldatu behar da.
Materialaren abio-abiadura bigarren planora pasatzen da, eta faktore hauek bihurtzen dira protagonista absolutu: erremintaren zurruntasuna, ebakuazio kontrolatua eta bibrazioen arintzea. Helburu hori lortzeko, edozein geometriak ez du balio.
1. Metal gogorraren nagusitasuna azken pasadan.
Altzairu lasterrak hainbat eragiketatan du bere lekua, baina behin betiko akabera bilatzen dugunean, substratuaren zurruntasunak agintzen du. Karburo solidoko erremintek askoz ere flexio gutxiago jasaten dute ebaketa-indarren pean homologo konbentzionalek baino. Deflexioarekiko erresistentzia hori ezinbestekoa da piezaren hormetan marka beldurgarriak uzten dituen bibrazio birsortzailea saihesteko.
Akabera fineko kasu gehienetan (< 0,5 mm-ko sakoneran), sorbatz jarraituak handiagoak dira; material oso gogorretan edo txirbil luzean bakarrik justifikatzen da finishing geometria-hausturak izatea. Egoera horretan, MD Vari 4z fresak merkatuko irtenbiderik fidagarrienetako bat dira. Urrats aldakorra edo helize asimetrikoa duenez, erreminta horiek bibrazio harmonikoaren maiztasuna hausten dute ebaketan. Horrek esan nahi du fresak askoz ere isilago eta egonkorrago lan egiten duela, erresonantzia-markak kenduz eta kalitate handiko gainazala utziz, baita aleazio zorrotzetan ere.
Ahoak biderkatu zimurtasuna murrizteko.
Akabera hobetzeko urrezko erregela eztabaidaezina da piezarekin kontaktuan dauden ezpainen kopurua handitzea. Afinatze-iraganaldian Fresas Md Frontales 6z erabiltzean, mahaiaren aitzinamendu konstantea mantendu dezakegu hortzeko aitzinamendua nabarmen murrizten dugun bitartean. Sorbatzaren inpaktu bakoitzeko material gutxiago hozkatzen denez, erremintak horma mekanizatuan uzten duen aztarna geometrikoa askoz ere lauagoa da.
Estrategia hori bereziki erabilgarria da kanpoko profiletan Fresas Md De Contornear erabiltzen dugunean, dimentsioen estetika negoziaezina baita. Era berean, akaberak ziklo-denborak baino garrantzi handiagoa duen hiru dimentsiotako gainazal konplexuak kopiatzeko, Punta Esfericako Fresa Md eta Md Toricas 2z fresak delakoen trantsizio leunak materiala laztantzeko aukera ematen du, eta zimurtasun-balioak hain baxuak direnez, askotan ez da beharrezkoa izaten ondorengo edozein eskuz leuntzea.
2. Altzairu lasterraren papera doitasun handiko eragiketetan.
Abiadura handian metal gogorrak duen nagusitasuna eta zurruntasuna gorabehera, aleatutako altzairu lasterrak (HSS-E) funtsezko aukera teknikoa izaten jarraitzen du gainazaleko akaberak lehentasuna duenean, bereziki karburoari etekina ateratzeko behar diren birak lortzen ez dituzten ohiko makina-erremintetan. Afinatze-iraganaldietan, HSS-Eren abantaila nagusia haren aho geometrikoak har dezakeen zorroztasun handia da. Material gogorragoa denez, askatze-angelu positiboagoak ahalbidetzen ditu, ezpainak mikroezpalak jasan gabe. Horrek esan nahi du metala literalki “arrasatu” baino askoz ere gozoago mozten dela, bultzatu beharrean, igurtzia, berotzea eta mekanizatutako gainazalaren garraztasunagatik nahi ez den gogortzea murriztuz.
Eremu horren barruan, Fresas De Precision Phantom 32.260 (adibidez, HSS-E % 8 doitasun-fresa, N 3.6x10mm erref. 32.260.0360) aukera segurua da dimentsio-perdoi estuak eta saihets akatsgabeak bermatzeko. Era berean, mekanizazio oso zehatzei aurre egiten diegunean, hala nola ilargi erdiko txabetentzako bizitokiei, doikuntzak ezin hobea izan behar du. Muntaia horietan, kalitate handiko WOODRUFF DIN 850-D FRESAK erabiltzeak gutxieneko zimurtasuna duen doitasun-asentua bermatzen du, etorkizunean lasaierak saihestuz.
Ugarte Industri Hornidura
Ebaketa- eta mekanizazio-erremintetako espezialistak.
Gipuzkoako hornidura industrialeko erreferente gisa, merkatuko katalogo zabalenetako bat dugu metal gogorreko, altzairu azkarreko (HSS-E) eta fresa birakarietako fresetan, eta edozein eskakizun betetzen dugu CNC zentroetarako edo lan-bankuko matrizeen errepasoetarako.
Urola Kostako eta Debabarreneko eskualdeetan stock iraunkorra bermatzen dugu neurri eta entrega arin askotan, gure banaketa-ontziekin, eta zure makinaren torlojua inoiz ez dela geldituko ziurtatzen dugu, erreminta faltagatik.
San Juan Auzoa 17, 20720 – Azkoitia, Gipuzkoa
43.17303599489695, -2.3046253970698967
Tlfnoa: +34 943 147 154
▹ Jarri gurekin harremanetan
Artekatze-eragiketetan, alboko hormek eta hondoak akabera garbia eskatzen dutenean, Fresas Din 327-b edo Fresas Din 327-d erabiltzeak fidagarritasun handia ematen du, betiere aitzinamendu neurritsuekin eta taladrina-fluxu ugariarekin konbinatzen bada, txirbila saihestuz eta sortu berri den gainazala marratzea eragotziz.
3. Eskuzko akaberaren erronka eta moldeak disko-makinarekin errepasatzea.
Mekanizazio-prozesua ez da beti CNC fresagailuan edo fresatzeko makina konbentzionalean amaitzen. Piezak esku hutsezko doikuntza fin bat behar duenean lan-bankuan, matrizegintzan, moldeen fabrikazioan edo marken ezabaketan gertatzen den bezala, fokuratzea erabat aldatzen da. Fase honetan, makinari lotutako erremintetatik disko-makina zuzenen bidez eragindako fresa birakarietara igaroko gara. Berriz ere metal gogorrera jotzen dugu, oso gogorra delako; hala ere, eskuzko lanaren biraketa oso altuak jasaten ditu, eta kontrol milimetrikoa bermatzen du, pultsu txar batek aurretiko mekanizazio-orduak hondatu ditzakeelako.
Piezaren ingurura egokitutako geometriak.
Sentsibilitate- eta trebetasun-eragiketa horietarako, profil desegoki bat behartzeak bibrazioak eta errebote-markak sortuko ditu altzairuan. Horregatik, nahitaezkoa da Fresa Birakarien Md Jokoak izatea, barietate morfologikoa eskaintzen dutenak. Ertz zuzenak eta ingerada lauak kontrol absolutua mantenduz fintzeko, kontaktu lineal konstantea ematen du Md Forma A Fresa Birakariak. Hala ere, trantsizioak leuntzeko, barne-erradioak lantzeko eta koskarik utzi gabe barrunbe konplexuetara iristeko, ezinbestekoa da kurbadura. Md Forma C Fresa Birakaria (punta esferikoa duen zilindrikoa) edo Md Forma F Fresa Birakaria (punta biribila duen zuhaitza) bezalako soluzioek aurreko erremintaren markak lausotzea ahalbidetzen dute, pieza ispiluan leuntzeko modu bikainean prestatuz.
Miguel Ángel García Moreno
Optimizazio digitaleko espezialista eta Informatika, Komunikazio eta Marketineko arduraduna Ugarte Hornidura Industrialean. Bere lanpostutik, ikuspegi teknologikoa eta materialen ezagutza uztartzen ditu, laneko barne-fluxua modernizatzeko. Soluzio abangoardisten bidez eraginkortasun operatiboa optimizatzeaz eta sektorearen etorkizuna ikuspegi berritzaile batetik aztertzeaz arduratzen da. [...]
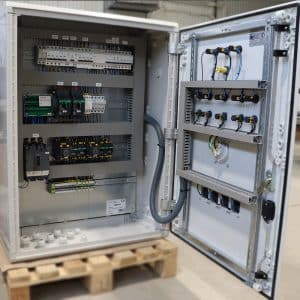
9 abuztua, 2026⚙️ Industri Hornidura berrikuntzak eta argitalpenakKoadro elektriko industriala da pertsona gehienentzat oharkabean igarotzen den elementu horietako bat. Hala ere, ia edozein instalazio modernotan daude: automobilgintzako fabrika batean, araztegi batean, ura tratatzeko instalazio batean edo eraikin handiak girotzeko sistema batean. Bere funtzioa elektrizitatea banatzetik haratago doa; instalazio baten funtzionamendua kontrolatzeko, babesteko eta automatizatzeko benetako zentro neuralgikoa dira.
Egoera oso konplexua da ponpaketa-talde bat kontrolatzeko koadro elektriko industrial bati buruz ari garenean. Kasu horietan, ez da produktu erabat estandarizatu gisa fabrikatzen; aitzitik, ponpen potentzia, motor kopurua, kontrol-sistema, ingurumen-baldintzak eta instalazio bakoitzaren gainbegiratze-beharrak kontuan hartuta diseinatzen eta muntatzen da.
Bere fabrikazioak ingeniaritza elektrikoa, muntaketa mekanikoa, kableatua, programazioa eta probak konbinatzen ditu. Lantegi espezializatuetan, eragiketa asko eskuz egiten dira, baina ekoizpen-bolumen handiena duten fabrikatzaileek mekanizazio-erremintak, puntzonagailuak, laser bidezko ebaketa, kablea mozteko sistema automatikoak eta etiketatzeko ekipoak erabil ditzakete.
Edateko uraren ponpaketa-talde bat kontrolatzeko koadro elektriko industrial bat fabrikatzeko prozesu osoa urratsez urrats egitea.
Artikulu honetan, edateko uraren ponpaketa-talde bat kontrolatzeko koadro elektriko bat fabrikatzeko prozesua aztertuko dugu. Horrelako ekipoak ura etxebizitza, industria edo azpiegitura publikoetara presio egokiarekin iristen dela bermatzeko erabiltzen dira, ponpen funtzionamendua kontsumoaren benetako eskarira etengabe egokituz.
Hori lortzeko, hainbat elementu biltzen ditu koadroak, hala nola etengailu automatikoak, kontaktoreak, babes-erreleak, PLC bat (kontrolagailu logiko programagarria), maiztasun-erregulagailuak eta sentsore ugari, besteak beste, presioa, ur-maila edo motorren egoera ikuskatzeaz arduratzen direnak.
Erabiltzaileak txorrota irekitzean ura normaltasunez ateratzen dela besterik ez du ikusten, baina eguneroko keinu horren atzean instalazio konplexu bat dago, non osagai bakoitzak zehaztasun osoz funtzionatu behar duen. Eta zehaztasun hori lehen kablea konektatu baino askoz lehenago hasten da: koadroaren beraren fabrikazio mekanikoan hasten da.
Zulaketa bakoitzak, abeilanatze bakoitzak eta gainazal mekanizatu bakoitzak muntatzeko erraztasuna, kableatuaren ordena, osagaien disipazio termikoa eta, azken batean, instalazio osoaren fidagarritasuna zehaztuko dute funtzionamenduko urteetan.
Ikus dezagun nola eraikitzen den.
1. fasea: Inguratzailea mekanizatu aurretik diseinatzea, markatzea eta prestatzea.
Dena diseinu-mahaiaren gainean hasten da. Erreminta bakar bat ukitu aurretik, koadro elektrikoaren barne-banaketa aztertu behar da. Fabrikatzaileak zehazten du non instalatuko diren DIN errailak, kableak jartzeko kanaletak, maiztasun-erregulagailuak, PLCa, babes elektrikoak eta elementu osagarriak.
Fase hori kritikoa da, plangintza txar batek izugarri zaildu dezakeelako etorkizuneko mantentzea, edo armairuaren barruan tenperatura-arazoak sor ditzakeelako. Horregatik, osagai bakoitzak oreka bilatzen du irisgarritasunaren, hoztearen eta kableak jartzeko erraztasunaren artean.
Banaketa zehaztu ondoren, neurri horiek guztiak muntaia-plaka metalikora eta inguratzailera eramateko unea iristen da.
Hor sartzen da jokoan Pica Visor Permanente markatzaile industriala, metal-fabrikazioko tailerretan asko erabiltzen den tresna, altzairu galbanizatuaren, aluminioaren, altzairu herdoilgaitzaren edo pintatutako gainazalen gainean duen ikuspen bikainari esker. Horren bidez, zulaketa-zentroak, ebaketa-lerroak, kanaleten posizioa eta gailuak finkatzeko puntuak adierazten dira.
Eragiketa erraza dirudien arren, markatzea prozesuaren urrats garrantzitsuenetako bat da. Milimetro gutxi batzuetako errore batek DIN errei oso bat instalatzea edo hainbat osagai elektrikoren artean interferentziak eragitea eragotz dezake.
Lana errazteko, kartoi teknikoz, plastikoz edo material sintetikoz egindako txantiloi osagarriak ere prestatu ohi dira. Txantiloi horiei esker, banaketak egiazta daitezke metalezko plaka behin betiko mekanizatu aurretik.
Azkar fabrikatzen da, blokeo automatikoa duen OLFA kuter bat erabiliz, eta haren orriak mozketa oso zehatzak eta seguruak ematen ditu. Lan-azalera eta hortzaren ahoa babesteko, OLFA ebakitzeko xafla autokonpongarri bat erabiltzen da, bereziki diseinatua ebaketaren inpaktua xurgatzeko, orria hondatu eta deformatu gabe.
Txantiloiek murrizketa makurrak edo aldaketa txikiak behar dituztenean, OLFAko erabilera anitzeko guraize profesionalek akabera garbiak lortzeko aukera ematen dute, baita material plastiko erresistenteagoetan ere.
Mekanizatzen hasi aurretik, inguratzailearen, muntaketa-plakaren eta hornitutako osagarrien egoera egiaztatzen da. Lanaren zehaztasuna planoak, kotak eta muntaia-erreferentziak behar bezala erabiltzearen mende dago batez ere, eta, gainera, ebaketa- eta zulaketa-eragiketetan pieza tinko eustearen mende. Burbuila magnetikoen maila SOLA erabilgarria izan daiteke eroso lan egiteko, baina ez du txantiloi bat, erreferentzia-sistema bat edo neurketa egoki bat ordezten.
Koadro elektriko industrialaren hasierako fasea.
Aurretiko kontrol horrek zulatzean metatutako desbideratzeak saihesten ditu, eta, ondoren, erreiak, kanaletak eta osagaiak lerrokatzea errazten du.
Markaketa amaitu ondoren, plakaren gainean marraztutako lerro bakoitzak mekanizazio-eragiketa bat irudikatzen du. Oraindik ere marra multzo bat baino ez dirudiena euskarri bihurtuko da, eta horren gainean egongo da automatizazio-sistemaren adimen osoa.
2. fasea: Muntaketa plaka zulatzea, fresatzea eta doitasunez mekanizatzea.
Prestaketa guztia amaituta, doitasun mekanikoak protagonismorik handiena hartzen duen fasea hasten da.
Lehenengo erabakia eragiketa bakoitzerako euste-sistema egokiena aukeratzea da. Piezaren egonkortasunak zuzenean zehaztuko ditu mekanizazioaren kalitatea eta ebaketa erreminten bizitza baliagarria.
Eskuzko doikuntza txikietarako edo lan puntualetarako, 150 mm-ko Castillo bankuko torloju bat erabili ohi da. Torloju horren eraikuntza sendoak profilak, euskarriak edo pieza osagarri txikiak immobilizatzeko aukera ematen du, bizarrak kentzeko edo mekanizazio arineko eragiketak egiten diren bitartean.
Muntaketa plaka zutabeko zulagailu baten bidez zulatzeko unea iristen denean, hiru posizioko Eco Pro zulagailuetarako baraila bat aukeratu ohi da. Bere diseinuak piezaren tamaina desberdinak azkar egokitzea errazten du, ohiko eragiketa gehienetarako finkapen nahikoa zurruna mantenduz.
Hala ere, lanak pieza desberdinen artean etengabeko aldaketak eskatzen dituenean, bereziki praktikoa da finkapen azkarreko Bison baraila mekaniko bat, prestaketa denborak nabarmen murrizten dituena egonkortasuna sakrifikatu gabe.
Eragiketarik kritikoenak doitasun handiko Bison baraila mekaniko modularrari dagozkio, bereziki egokia baita perdoiak oso txikiak diren mekanizazioetarako. Paralelismo bikainari eta errepikatzeko gaitasunari esker, doitasun handiko fresaketa eta zulaketetan piezak ezin hobeto posizionatuta mantentzea ahalbidetzen du.
Mekanizazioa pieza behar bezala ibilgetuta dagoela hasten da.
Doitasunezko torlojuetarako lehen zuloak HSS-E bi diametroko barauts AlCrN-X estaldurarekin bat erabiliz egin daitezke, bereziki diseinatua diametro oso zehatzak eta gainazaleko akabera bikaina lortzeko, baita erresistentzia handiko altzairuen gainean ere.
Ondoren, sakagailu, prensaestopa edo konektoreetarako sarrerak mekanizatzen dira metal gogorreko punta koroa fresako duen baten bidez, zulaketa handiak azkar eta doitasun maila handiarekin egiteko gai dena. Ebaketa amaitu ondoren, ateratzen den metalezko nukleoa erraz erauzten da, fresa hutserako puntzoi dagokion egozlea erabiliz eta erremintaren gainean alferrikako kolpeak saihestuz.
Abeilanatutako buruko torlojuak hartzeko zulaketak HSS-Co 90º-ko abeilanatzaile baten bidez amaitzen dira. Abeilanatzaile horrek bizarrak kentzen ditu eta torlojutarako eserleku garbia sortzen du.
Diseinuak gainazalarekin erabat berdindutako Allen torlojuak ostatatzea eskatzen duenean, Allen DIN 373 eserlekuetarako abeilanatzailea sartzen da martxan. Erreminta espezifiko horrek sakonera zehatzarekin mekanizatzen du ostatu zilindrikoa, torlojuaren burua behar bezala integratuta gera dadin.
Azkenik, beherapen, zirrikitu edo inguruaren aldaketa txiki batzuk bi ezpaineko metal gogorreko inguratzeko fresa baten bidez egiten dira, mekanizazio eragiketa nahiko zorrotzetan ere akabera bikaina eskaintzeko gai dena.
Etapa hori amaitzean, inguratzaileak eta muntaketa plakak pieza metaliko soilak izateari utzi diote, eta sistema baten egiturazko oinarri bihurtu dira. Sistema hori, kableatu eta programatu ondoren, instalazio baten ur hornidura automatikoki kontrolatzeko gai izango da milaka orduz etengabe funtzionatzen.
3. fasea: Koadro elektriko industriala kableatu, probatu eta zerbitzuan jartzea.
Armairuaren mekanizazioa amaitu eta osagai guztiak muntaia-plakaren gainean finkatu ondoren, fabrikazio osoaren faserik delikatuenetako bat hasten da: kable elektrikoak. Puntu horretan, hain zuzen ere, pieza metalikoen multzo bat benetako kontrol-sistema bihurtzen da, industria-instalazio bat modu seguruan, efizientean eta erabat automatizatuan gobernatzeko gai dena.
Mekanizaziotik kableatura: konexio bakoitzak axola duenean.
Kanpotik kableak elkarri lotzea besterik ez dela iruditu arren, errealitatea oso bestelakoa da. Eroale bakoitzak funtzio jakin bat, ibilbide jakin bat eta aurreikusitako intentsitatea jasateko kalkulatutako sekzio bat ditu, tentsio-erorketarik eta gainberotzerik eragin gabe.
Kablea mozten hasi aurretik ere, elektrizista industrialak ingeniaritza-fasean garatutako eskema elektrikoa aztertzen du. Plano horrek osagai bakoitzaren posizioa ezartzen du, borne guztiak identifikatzen ditu eta koadroaren konexio guztiak erabat definitzen ditu.
Kablea bobinetan hornitzen da normalean, eta neurrira prestatu behar da. Horretarako, ezinbestekoa da tresna espezifikoak erabiltzea, azkar lan egin ahal izateko, isolamenduaren kalitatea arriskuan jarri gabe.
Alicate pelacables Jokari 6-16 mm² delakoak kanpoko isolamendua kentzeko aukera ematen du barruko hari eroaleak kaltetu gabe, eta hori funtsezkoa da motorrak, erregulagailuak edo linea nagusiak elikatzeko potentzia-kableekin lan egiten denean.
Kable berezi jakin batzuetan, batez ere diametro aldakorrak dituztenetan, Allrounder eta Uni-Plus pelakagarrietarako indar- eta altuera-mugatzaileen kitak isolamenduaren ebaketak beti sakonera egokia izatea bermatzen du. Horrela, kobrea ustekabean markatzea saihesten da, denborarekin berotze-puntu bihur daitekeen edo eroalea haustea eragin dezakeen akats txiki bat.
Fase honetan, ohikoa da, halaber, Jokari System 4-70 kablerako abrazaderak erabiltzea. Eroaleak ordenatuta egoten dira kable-sortak prestatu bitartean, koadroko kanaletetan sartu aurretik.
Kableen ordena ez da estetika kontua soilik.
Industria-koadro egoki kableatu batek asko errazten ditu etorkizuneko mantentze-lanak. Gidari bakoitzak ibilbide garbiak, paraleloak eta behar bezala identifikatuak egiten dituenean, edozein teknikarik matxura bat aurki dezake minutu gutxiren buruan, instalazio baten geldialdia nabarmen murriztuz.
Eroaleak kontu handiz sartzen dira kanaletetatik, kurbadurako erradio minimoak errespetatuz eta potentzia-lerroen eta kontrol-seinaleen artean behar ez diren gurutzaketak saihestuz, interferentzia elektromagnetiko posibleak murriztuz.
Kablearen mutur bakoitzak dagokion terminala jasotzen du gero, krinpatzeko erreminta espezifikoen bidez, eta lotura mekaniko solidoa eta elektrikoki perfektua lortzen du.
Kable guztiak instalatuta daudenean, beste zeregin garrantzitsu bat hasten da: identifikazioa.
Hemen berriz ere Markatzaile Industrial Pica Visor Iraunkor Gorria. Marruskadurarekiko, hezetasunarekiko eta produktu kimikoekiko duen erresistentzia handiari esker, muntaian zehar denbora-erreferentziak markatzeko, hodiak identifikatzeko, aldaketak adierazteko edo berrikusteko dauden elementuak nabarmentzeko aukera ematen du, fabrikazio-prozesuan tinta desagertu gabe.
En muchos talleres también se emplea para identificar conductores provisionales durante el montaje antes de colocar el etiquetado definitivo mediante impresoras industriales.
Barne-konexio guztiak amaitu ondoren, koadroa instalazioan instalatutako makineriarekin komunikatuko duten kableak prestatzeko unea iristen da.
Armairua, adibidez, arestian deskribatutako edateko ura ponpatzeko talde bat kontrolatzeko bada, bertatik kableak motor elektrikoetara, presio-sentsoreetara, sestra-zundetara, balbula motordunetara, emari-neurgailuetara eta instalazio osoan banatutako elementu osagarrietara abiatuko dira.
Horietako bakoitza plano elektrikoek adierazten duten lekuan konektatu beharko da.
Borne oker batean konektatutako eroale bakar batek sistemaren funtzionamendu osoa eragotz dezake.
Horregatik, koadroa lehen aldiz elikatu aurretik, zirkuitu guztiak banan-banan egiaztatzen dira neurketa-ekipo eta egiaztapen-protokolo oso zorrotzen bidez.
Koadro elektriko industrialaren azken egiaztapenak, instalazioa eta abiaraztea.
Muntaia elektrikoa gaindituta, fabrikazio-prozesuaren azken fase handia hasten da: proba funtzionalak.
Tentsioa aplikatu aurretik, koadroa bisualki ikuskatzen da, haren segurtasuna arriskuan jar dezakeen edozein xehetasun bilatuz: torloju ez behar bezain estuak, gaizki gidatutako kableak, terminal hondatuak edo mekanizaziotik etor daitezkeen metalezko hondarrak.
Koadroa elikatu aurretik, ikuskapen bisual bat eta egiaztapen indibidual bat egiten dira. Diseinuaren eta aplikatu beharreko araudiaren arabera, babes-zirkuituen jarraitutasuna, zirkuituen isolamendua edo portaera dielektrikoa, eskemekiko egokitasuna, konexioen estutzea, funtzionamendu mekanikoa eta osagaien identifikazio zuzena egiazta daitezke.
Proba horiek multzoaren kalitate-kontrolaren parte dira, eta koadroaren dokumentazioan erregistratu behar dira. Egiaztapen zehatza armairu motaren, haren tentsioen, instalatutako potentziaren, aplikatu beharreko arauaren eta proiektuaren jarraibideen araberakoa da.
Egiaztapen elektrikoak baliozkotu ondoren, gehien espero den unea iristen da: hasierako elikadura. Une horretan, pixkanaka energizatzen dira koadroaren zatiak, eta teknikariek egiaztatzen dute magnetotermiko, diferentzial, kontaktore, errele, PLC, elikatze-iturri eta maiztasun-erregulagailu bakoitzak diseinatu zen bezala erantzuten duela.
Edateko ura ponpatzeko estazioetarako koadro batean, benetako funtzionamendu-baldintzak simulatzen dira, eta honako egiaztapen hauek egiten dira:
Ponpak automatikoki abiarazten dira sareko presioa gutxitzen denean, eta funtzionamendua txandakatzen dute lan-orduak banatzeko.
Erreserbako ponpa martxan jartzen da nagusietako batek matxura bat duenean.
Erregulagailuek konstante eusten diote presioari, eta motorren biraketa-abiadura aldatzen dute.
Alarma guztiak behar bezala agertzen dira HMI pantailan, eta urruneko komunikazioa badago Ethernet, GSM edo Modbus bidez, baita bezeroaren SCADA sisteman ere.
Proba horietako bakoitza dokumentu bidez erregistratzen da.
Industria modernoan, ia koadro elektriko batek ere ez du tailerra uzten saiakuntza-protokolo oso bat izan gabe, eta bertan islatzen dira lortutako emaitza guztiak.
Behin fase hori gaindituta, armairua prest dago behin betiko instalatzeko.
Proiektuaren arabera, horman, bankada metalikoan edo zuzenean hormigoizko zokalo batean finkatu ahal izango da.
Industria-instalazio jakin batzuetan ere beharrezkoa izan daiteke egiturazko doikuntza txikiak egitea.
BlackGiant desenkofratzeko barrak bankadak pixka bat mugitzea, metalezko elementuak bereiztea edo behin betiko ainguraketaren aurretik lerrokadurak zuzentzea errazten du; ‘Halder Supercraft botearen aurkako maloa eta nylonezko maza Halder Simplex ontziek, berriz, posizionamendu-zuzenketak egitea ahalbidetzen dute, pintura kaltetu gabe eta armairuaren inguratzailea deformatu gabe.
Koadroa erabat finkatuta dagoela, elikadura- eta kontrol-linea guztiak konektatzen dira azkenean.
Azken egiaztapena egin ondoren, instalazioa behin betiko martxan jartzen da.
Ingeniaritza, doitasun-mekanizazioa, tresna profesionalak eta zorroztasun tekniko goreneko muntaia
Une horretatik aurrera, koadro elektrikoa sistema industrialaren benetako erdigune neuralgiko bihurtzen da; izan ere, motorrak kontrolatzen ditu, seinaleak prozesatzen ditu, alarmak kudeatzen ditu, balio ekonomiko handiko ekipoak babesten ditu, maiztasun-erregulagailuen bidezko erregulazioari esker energia-kontsumoa murrizten du, eta instalazio osoa ikuskatzeko aukera ematen du, bai HMI pantailatik bertatik, bai urruneko SCADA sistema batetik.
Hori guztia egiteko, ingeniaritza, doitasun-mekanizazioa, tresna profesionalak eta zorroztasun tekniko handienarekin egindako muntaia konbinatu behar dira.
Itxuraz sinplea den koadro elektriko baten atzean, fabrikazio-prozesu oso zehatz bat dago. Prozesu horretan, dozenaka eragiketa desberdinek eta artikulu honetan zehar ibili ditugun bezalako tresna espezializatuek esku hartzen dute.
Zulaketa bakoitzak, abeilanatze bakoitzak, mekanizazio bakoitzak, eroale bakoitzak eta torloju bakoitzak eginkizun jakin bat betetzen dute.
Izan ere, industrian, fidagarritasuna ez dago aparteko osagai bakar baten mende, baizik eta behar bezala gauzatutako ehunka xehetasun txikiren baturaren mende.
Hain zuzen ere, zehaztasunaren, kalitatearen eta ondo egindako lanaren filosofia horrek bihurtzen du koadro elektriko industrial bat urteetan zehar modu seguru, eraginkor eta ia etengabean funtzionatzeko gai den irtenbide.
Dokumentazio lagungarria:
· tablourielectrice.com: Electrical Panel for Drinking Water Pumping Groups. [...]
26 uztaila, 2026⚙️ Industri Hornidura berrikuntzak eta argitalpenakIndustriaren egungo iraultza teknologikoa aztertuz, adimen artifiziala ekosistema interkonektatu bat sortzen ari dela ikusiko dugu, ekosistema horren eraginkortasuna eta eragile nagusien arteko lankidetza indartu eta nabarmenduko dituena. Stocken kudeaketatik hasi eta prozesuen automatizazioraino, teknologia hasi berri honek fabrika, tailer eta banatzaileentzat dituen berrikuntzak eta erronkak ezagutuko ditugu, baita haien arteko sinergiak etorkizun industriala nola birdefinitzen ari den ere.
▷ Fabriken, tailer mekanikoen eta industria-horniduren banaketaren arteko konbergentzia adimen artifizialaren bidez.
Adimen artifiziala industria-sare bat eratzen ari da, non industria-hornidurako fabrikek, lantegiek eta banatzaileek harmonian jarduten duten. Bateratze horrek, efizientzia eta berrikuntza bultzatzeaz gain, elkarlanerako eta moldagarritasunerako estandar berri bat ezartzen du industria-munduan.
▹ Datuen komunikazioa denbora errealean.
Adimen artifizialak erakundeen arteko komunikazio arina eta jarraitua errazten du. Adimen artifizialeko sistemek produkzioari, mantentze-lanei eta logistikari buruzko datuak bildu eta aztertzen dituzte, eta fabrikei aukera ematen diete beren eragiketak doitzeko, lantegien eskaerari eta banatzaileen beharrei erantzuteko. Berehalako komunikazio horrek ziurtatzen du hornidura kritikoak, hala nola tresna elektroeramangarrien osagarriak edo torlojuak, behar direnean eskuragarri egongo direla, horrela jarduerarik gabeko denborak minimizatuz eta produktibitatea maximizatuz.
Industria-inguruneari aplikatutako adimen artifizialari buruzko eduki hori interesgarria iruditzen bazaizu, harpidetu gure edukietara.
Hilero e-mail bat jasoko duzu industria-horniduraren sektoreko azken nobedadeekin, sustapenekin, deskontuekin, produktuekin eta eskaintzekin.
* nahitaezko eremua dela adierazten du.
Helbide elektronikoa *Izena Irakurri dut pribatutasun-politika, eta onartzen dut nire emaila Ugarte Burdindegia S.L.ren zerrendan sartzea.
/* real people should not fill this in and expect good things – do not remove this or risk form bot signups */
▹ Prozesuen automatizazioa.
Adimen artifizialak eraginkortasun operatiboa hobetzeaz gain, lanaren kalitatea ere hobetzen du. Tailer mekanikoetan, adibidez, adimen artifizialak akatsak gertatu aurretik makinak mantentzeko beharra aurreikus dezake, konponketak automatikoki programatuz eta etenak murriztuz. Fabriketan, adimen artifizialeko sistemek muntaia-katea optimizatzen dute, aldaketetara arintasunez eta zehaztasunez egokituz.
▹ Hornidura-kate integratua.
Adimen artifiziala hornidura-katean integratzeak ekoizpen- eta banaketa-ingurune bat sortzen du, non informazioa oztoporik gabe mugitzen baita lehengaien hornitzailetik azken kontsumitzaileraino. Industria-hornidurako banatzaileen elitea adimen artifiziala erabiltzen ari da jada merkatuaren joerak aurreikusteko eta, horren arabera, inbentarioak doitzeko, produktu egokiak une egokian leku egokian egongo direla bermatuz. Denbora gutxian enpresa apalenen eskura egongo den teknologia izatea espero da.
▷ Industria-inguruneko oztopo eta erronka komunak.
Industria-sarean adimen artifiziala ezartzeak erronka garrantzitsuak dakartza, eta horiek gainditzeko lankidetza-ekintza bat behar da. Erronka horiek sistemaren zati bati eragiteaz gain, eragina dute fabriketan, tailer mekanikoetan eta industria-horniduren banatzaileetan.
▹ Protokoloak estandarizatzea.
Oztopo handienetako bat da ez dagoela estandarizaziorik adimen artifizialeko sistemen arteko komunikazio-protokoloetan. Horrek bateraezintasunak eta datuak integratzeko zailtasunak ekar ditzake. Soluzioa elkarreragingarritasun arina ahalbidetuko duten estandar unibertsalak garatzean datza, eta, horrela, inplikatutako alde guztiei mesede egingo dien komunikazio-sare kohesiboa erraztuko da.
▹ Automatizazio aurreratua stocken kudeaketan.
Adimen artifizialak stocken kudeaketa irauliko du industria-sarean. Makina saltzaile industrialak erabiliz, ohikoak izango dira lantegi eta tailer mekanikoak, langileen kode pertsonalen bidez funtsezko hornidurak kontrolatu eta emango dituztenak, hala nola NBEak, erremintak, ordezko piezak eta torlojuak, modu eraginkorrean.
Baina adimen artifizialaren bidezko stocken kudeaketan automatizazio aurreratua erabat ezartzeak hainbat erronka interkonektaturi aurre egin behar die. Ezarpenaren hasierako kostua debekagarria izan daiteke enpresa askorentzat, batez ere apalenentzat. Gainera, zaila da teknologia horiek lehendik zeuden inbentario-sistemekin integratzea. Askotan, langileek aldaketarekiko duten erresistentziak eta sistema berriak maneiatzeko prestakuntza espezifikoa behar izateak oztopo gehigarriak dakartza.
▹ Datuen segurtasuna.
Datuen segurtasuna da funtsezko beste kezka bat. Adimen artifizialarekiko mendekotasuna gero eta handiagoa denez erabaki kritikoak hartzeko, nahitaezkoa da informazioa baimenik gabeko sarbideen eta zibererasoen aurka babestea. Enpresek elkarlanean jardun behar dute segurtasun-protokolo sendoak ezartzeko eta datuak babesteko jardunbide hobeak partekatzeko, partekatutako informazioaren konfidentzialtasuna eta osotasuna bermatuz.
▹ Sistema desberdinak integratzea.
Sistema desberdinak integratzea erronka tekniko bat da, eta plangintza arduratsua eta exekuzio aditua eskatzen ditu. Hainbat tresneriatan eta softwaretan egon daitezkeen plataformen, programazio-lengoaien eta komunikazio-protokoloen aniztasunagatik gertatzen da hori. Sistema bakoitza estandar desberdinekin eta helburu espezifikoetarako diseinatua izan daiteke, eta horrek modu kohesiboan lan egiteko gaitasuna zailtzen du.
▹ Gaikuntza, robotikako trebetasunak eta ezagutzak garatzea.
Langileen trebakuntza funtsezkoa da industrian adimen artifizialak arrakasta izan dezan. Langileek teknologia aurreratuekin elkarreragiteko beharrezko trebetasunak izan behar dituzte.
Baina teknologia hasi berri horretarako langileen gaitasuna sistema automatizatuekin ohitzetik haratago doa: Langileak prestatzea eskatzen du, erabakiak hartzeko beharrezko adimen artifiziala duten robot humanoideekin eraginkortasunez lankidetzan aritzeko, industria modernoan jada ikusten den errealitatea. Izan ere, BECeko Makina-Erremintaren Biurtekoaren 2024. edizioak erakutsi du gizakiek eta robot humanoideek elkarrekin egiten duten lana praktika arrunta izango dela etorkizuneko fabriketan.
Giza forma eta ekintzak imitatzeko diseinatutako robot horiek langileek robotikan eta programazioan trebetasun berriak garatzea eskatzen dute. Eta makina aurreratu horiek mantentzeko eta gainbegiratzeko eskumenak ere bai. Prestakuntza-programek, beraz, eboluzionatu egin behar dute robotikako modulu espezifikoak sartzeko, eta, horrez gain, elkarlaneko ikaskuntza-ingurune bat sustatu behar dute, enpresen artean ezagutzak trukatzea ahalbidetuko duena, industria-paradigma berri horretara egokitzeko prozesua bizkortuz.
Oro har, aipatutako erronka horiek guztiek lankidetza-ikuspegia eta ikuspegi partekatua eskatzen dute, industria-testuinguruan adimen artifiziala arrakastaz ezartzeko. Oztopo horiei batera aurre egitean, enpresek teknologia berri horren benetako potentziala desblokeatu ahal izango dute. Horrela, beren eraginkortasuna, segurtasuna eta berrikuntza maila berrietara eraman ahal izango dituzte. [...]

Zalantzarik ba al duzu? Ugarte Burdindegiko taldea zure zerbitzura dago.

